

Продукция
-
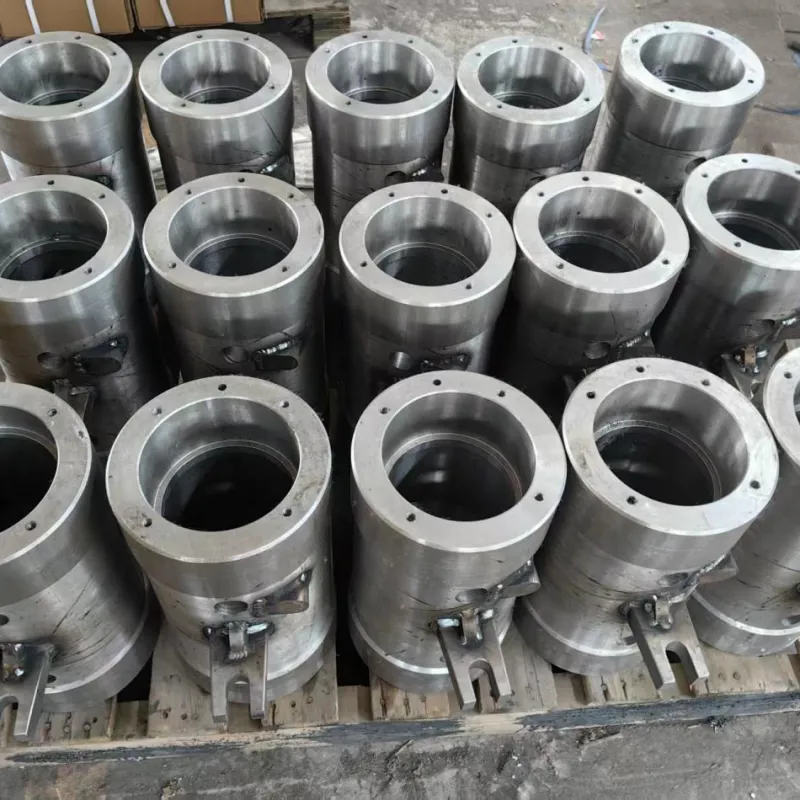
Обработка на станках с ЧПУ
-
Запчасти шаровых мельниц
-
Прецизионное шлифование
-
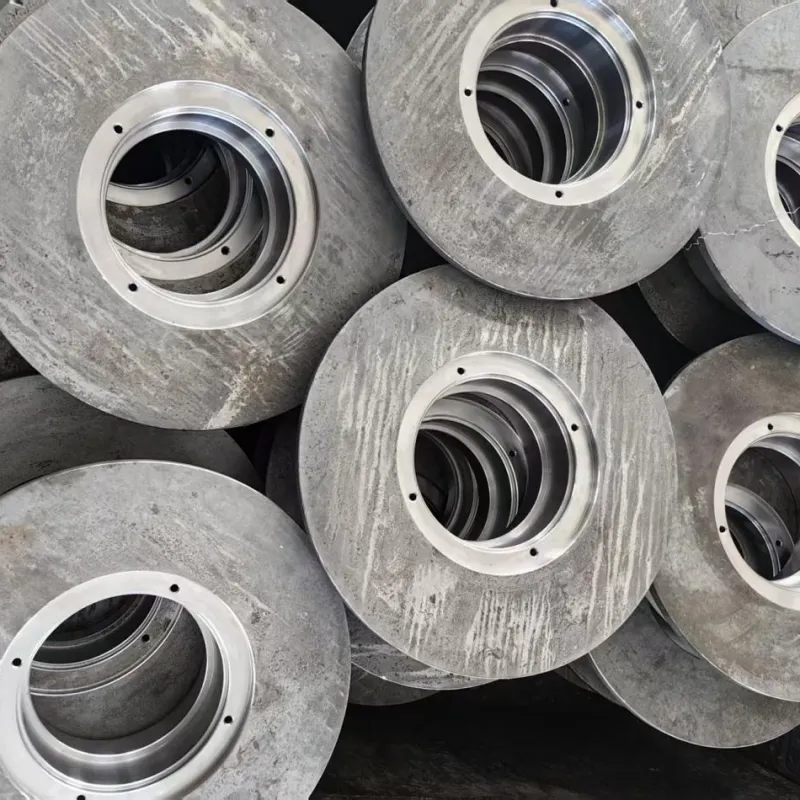
Запчасти для паровых турбин
-
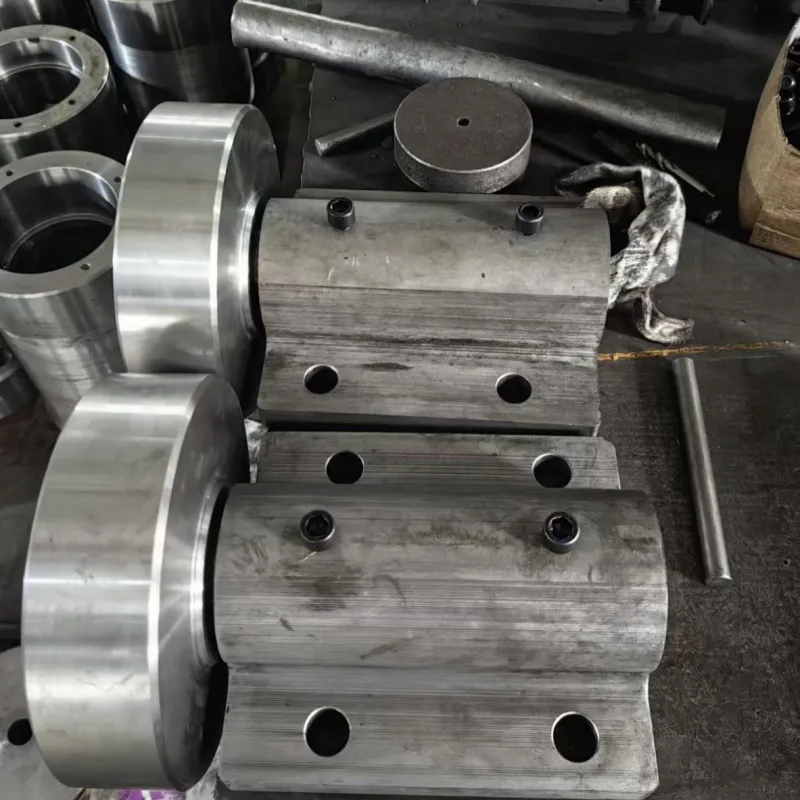
Ролик конвейера
-
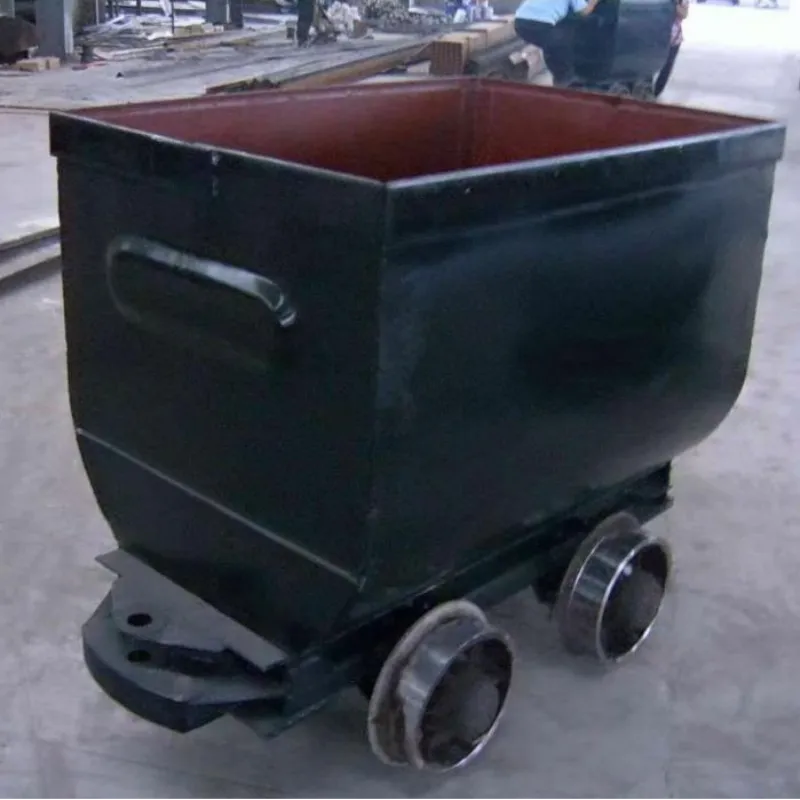
Шахтная вагонетка
-
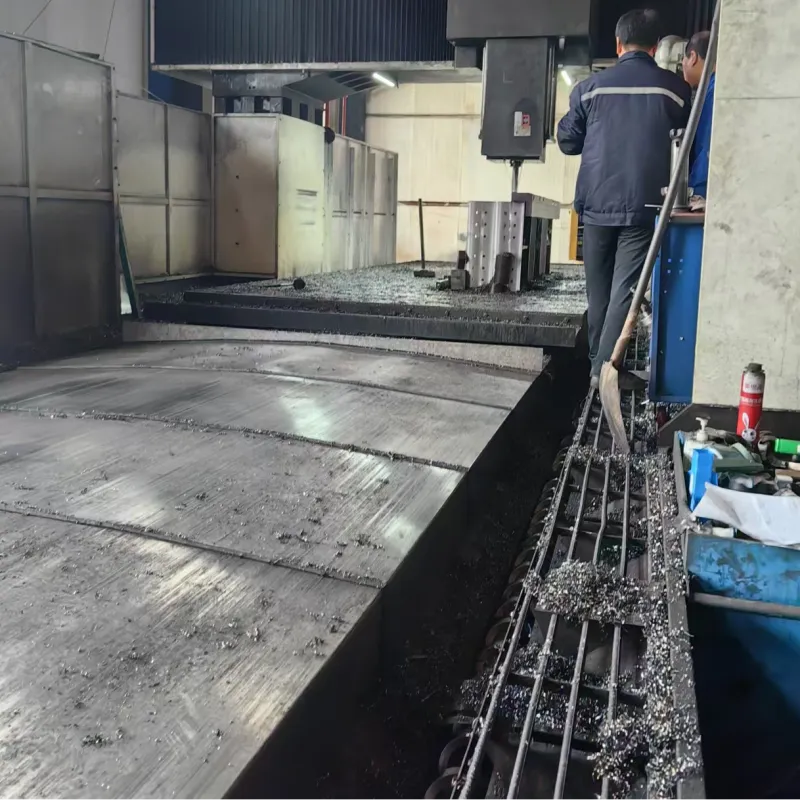
Фрезерная обработка на станках с ЧПУ
-
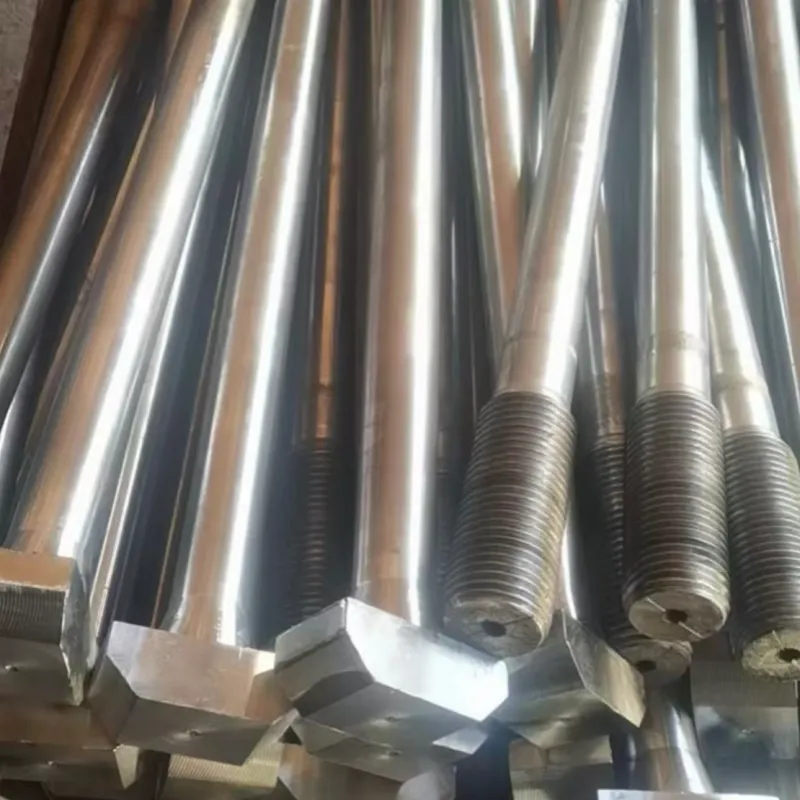
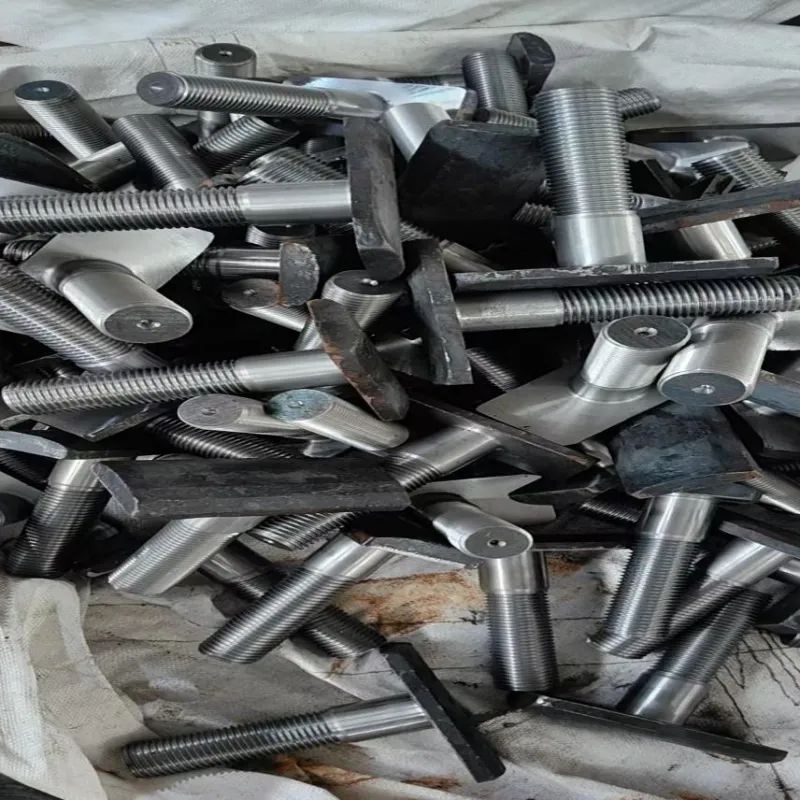
Большие анкерные болты
-
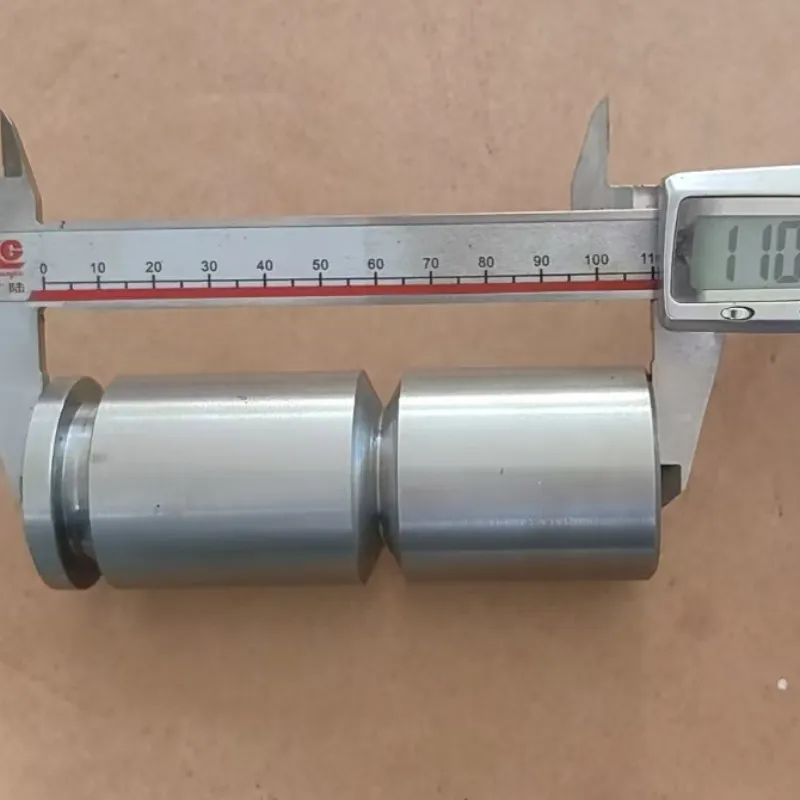
Запчасти для роторных экскаваторов
-
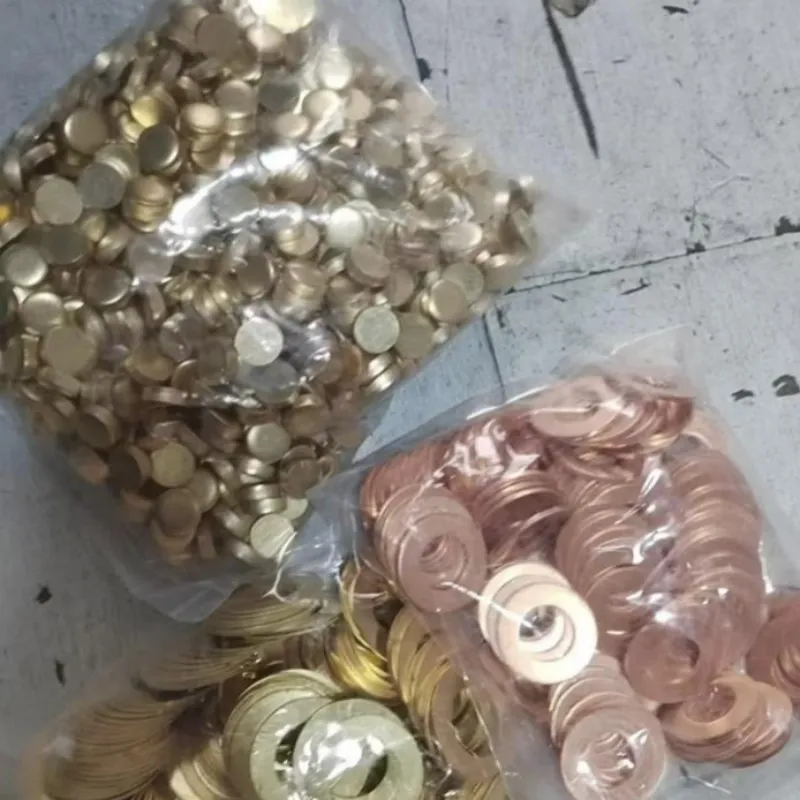
Стандартные изделия из меди и алюминия
-
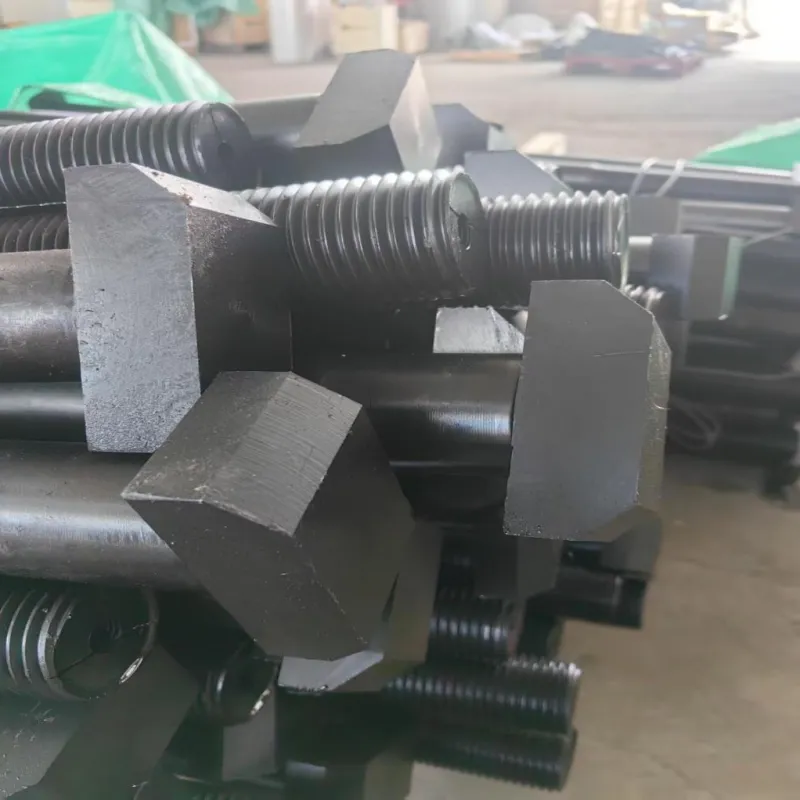
Комплектующие для металлургии
-
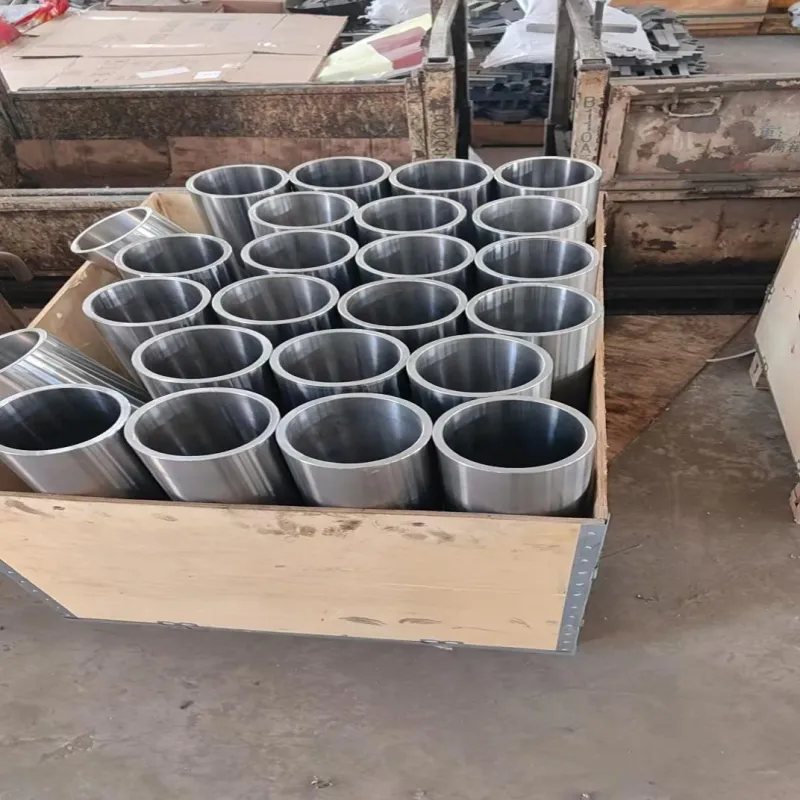
Запчасти для угольных мельниц
-
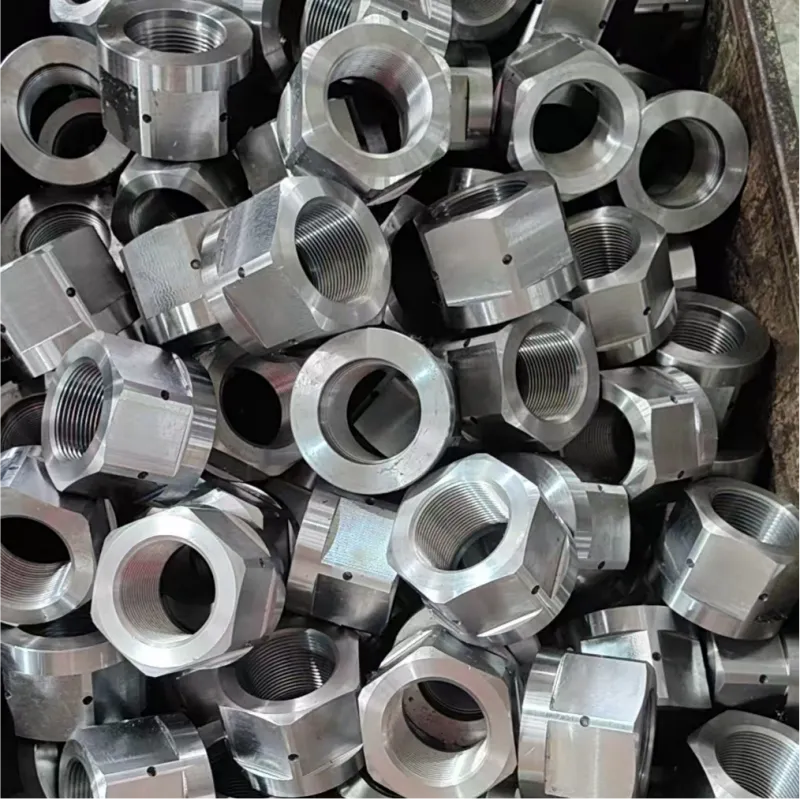
Запчасти мембранных насосов
-
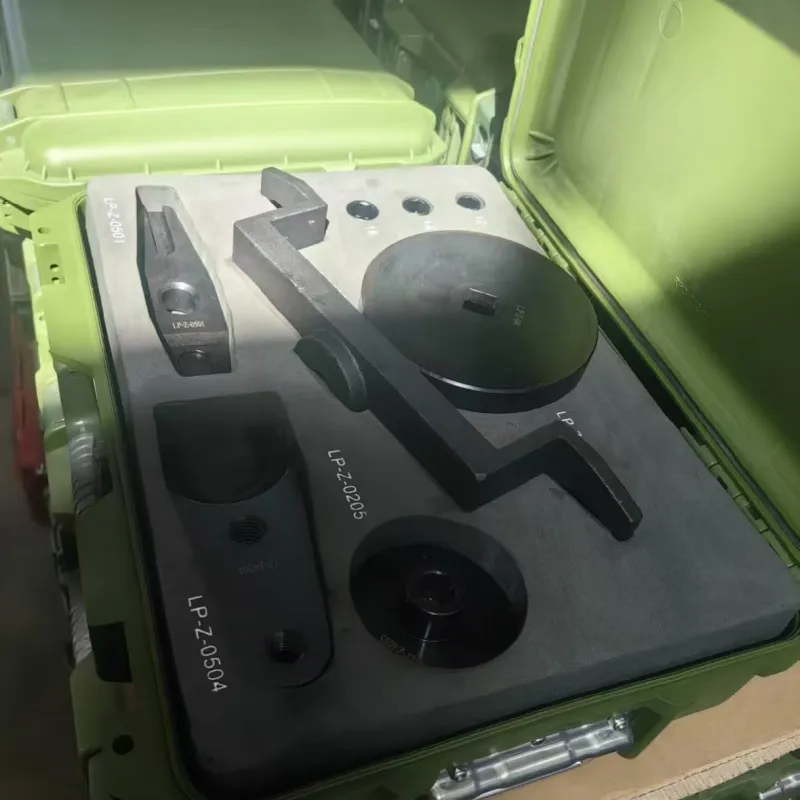
Прецизионная механическая обработка
-
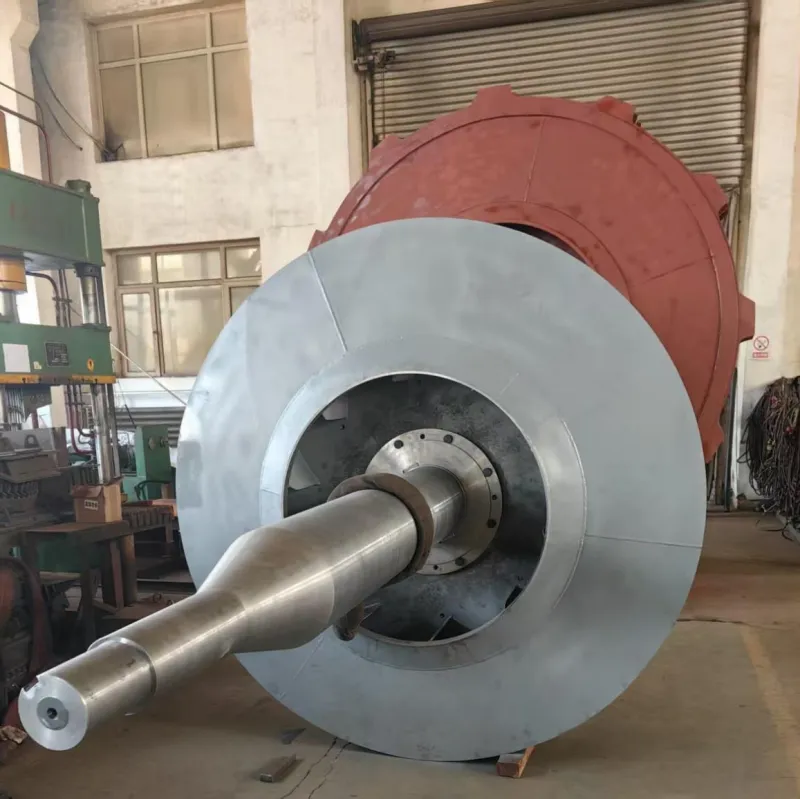
Крупное рабочее колесо
-
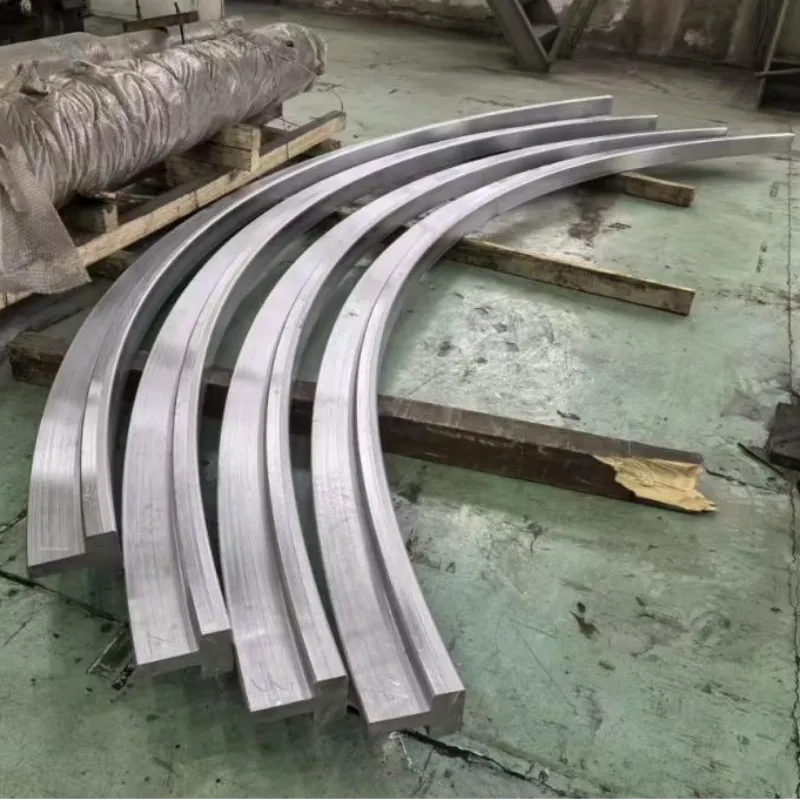
Обработка поковок
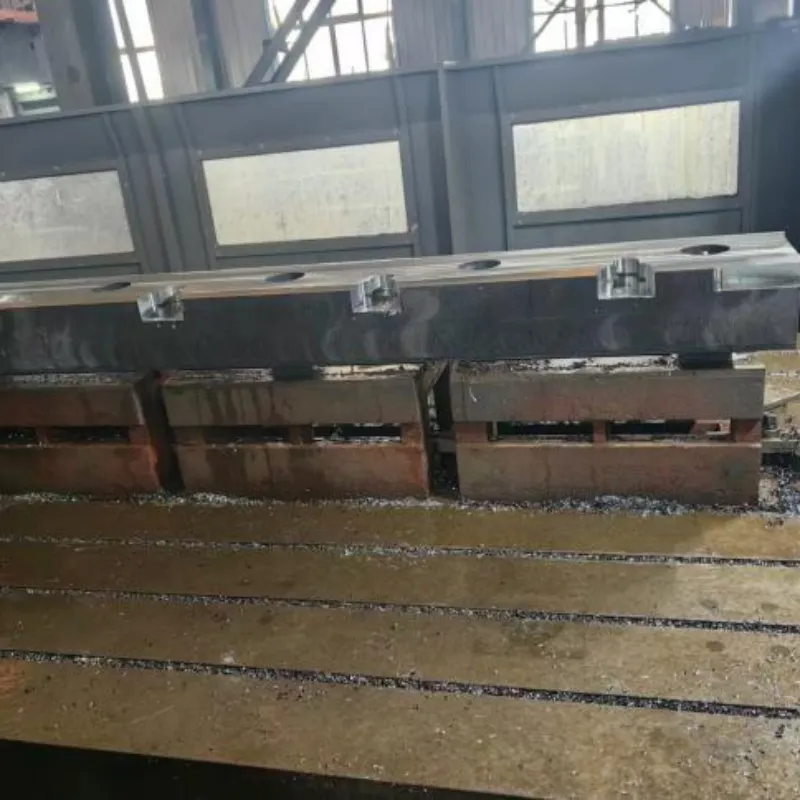
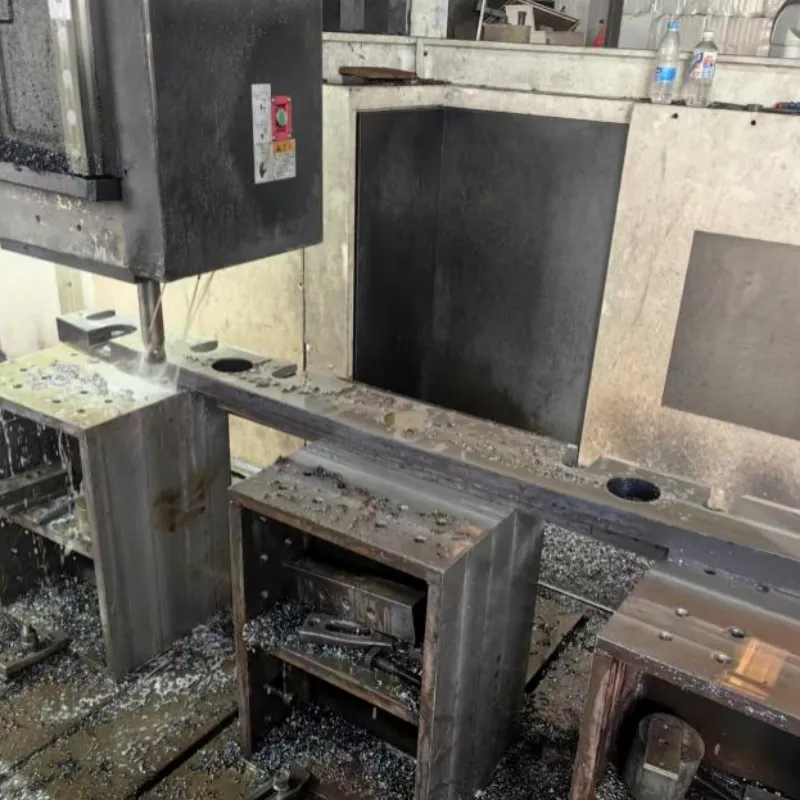
Обработка на портальных станках с ЧПУ
Минимальный заказ: от 1 шт. по цене за единицу
Производственная мощность: до 2000 тонн в год
Срок отгрузки: фиксированный срок не установлен, определяется в зависимости от объема заказа
Условия оплаты: предоплата + окончательный платеж перед отгрузкой
1、Производственная система охватывает такие процессы механической обработки, как сверление и фрезерование, что позволяет обрабатывать изделия с отверстиями, пазами и сложными конструктивными элементами.
2、Мы можем производить стандартный крепеж в соответствии с требованиями различных отраслей, обеспечивая стандартные закупочные потребности промышленных клиентов.
3、Обработка на портальных станках с ЧПУ позволяет выполнять не только фрезерование плоскостей большой площади, но и обработку отверстий под позиционирование, монтажных отверстий и других отверстий, что подходит для деталей, где необходимо одновременно контролировать базовые поверхности и взаимное расположение отверстий.
Описание
маркер
Описание продукта
Обработка на портальных станках с ЧПУ выполняется на портальных фрезерных станках с ЧПУ и портальных обрабатывающих центрах с программным управлением движением инструмента, предназначенных для обработки крупных и тяжелых металлических заготовок.
В соответствии с чертежами и конструкцией деталей можно выполнять плоское фрезерование, растачивание, сверление, нарезание резьбы, фрезерование полостей, снятие фасок и другие операции. Обработка подходит для крупных листовых заготовок, станин оборудования, механических оснований, крупных пресс-форм, отливок и сварных конструкций.
Почему выбирают нашу продукцию
1、Крупные заготовки можно обрабатывать комплексно
Для крупногабаритных плит, рам, оснований и крупных пресс-форм разрабатывается схема закрепления с учетом размеров и конструкции заготовки, что позволяет уменьшить необходимость разделения крупных деталей на несколько частей для последующей обработки.
2、Возможна оценка тяжелых отливок и сварных конструкций
Обрабатываемые изделия включают чугунные и стальные отливки, а также сварные конструкции. Для деталей с припуском после литья или риском деформации конструкции перед производством разрабатывается технологическая схема с учетом фактического состояния заготовки.
3、Единая координация от заготовки до готовой детали
Производство может быть организовано с учетом проверки заготовки, закрепления, черновой и чистовой обработки, а также последующей обработки поверхности, что позволяет сократить частые перемещения крупногабаритных деталей и повторное позиционирование.
Отраслевые сложности
Чем крупнее заготовка, тем сильнее закрепление и деформация влияют на конечные размеры
При обработке крупных листовых заготовок, сварных конструкций и отливок неправильный способ закрепления может привести к локальной деформации, вибрации и изменению баз, что в конечном итоге влияет на плоскостность, положение отверстий и общую сборку изделия.
Наше решение
Для крупных заготовок заранее проводится технологическая проверка. В соответствии с конструкцией детали определяется порядок закрепления и обработки, а основная обработка поверхностей выполняется в общем рабочем пространстве портального оборудования. Для зон тяжелого резания применяются рациональные траектории инструмента и параметры обработки для снижения риска вибрации. На последующих этапах регулярно контролируются ключевые размеры.
Преимущества продукта
01|Обработка с большим рабочим пространством
Большое рабочее пространство позволяет выполнять комплексную обработку крупных листовых заготовок, рам и оснований, уменьшая погрешности, связанные с разделением обработки, повторным закреплением и выверкой.
02|Высокая жесткость и тяжелое резание
Портальная конструкция обладает высокой жесткостью и подходит для обработки крупных чугунных и стальных отливок, а также стальных конструкций. Черновые и чистовые операции могут быть рационально распределены для контроля вибрации при обработке.
03|Планирование закрепления крупных заготовок
Перед обработкой схема закрепления планируется с учетом размеров, массы, базовых поверхностей и особенностей конструкции детали. Для крупногабаритных тонкостенных деталей и сварных конструкций оптимизируются положения опор и последовательность обработки.
04|Поддержка единичного и серийного производства
Поддерживается изготовление единичных образцов крупных нестандартных деталей, мелкосерийное и серийное производство. Для повторных заказов может применяться единый технологический процесс, что позволяет уменьшить различия размеров между партиями.
05|Контроль сборочных размеров
В процессе обработки контролируются базовые поверхности, положение отверстий и ключевые сборочные размеры. Для конструкционных деталей крупного оборудования обеспечивается контроль точности обработки, что позволяет сократить необходимость последующей подгонки после поставки.

Технические параметры
| Категория параметров | Технические возможности |
| Обрабатывающее оборудование | Трех- и четырехосевые портальные обрабатывающие центры с ЧПУ |
| Обрабатываемые заготовки | Крупные листовые заготовки, рамы, основания, пресс-формы, отливки, сварные конструкции |
| Обрабатываемые материалы | Углеродистая сталь, чугун, алюминиевые сплавы, нержавеющая сталь, литая сталь и др. |
| Точность позиционирования | ±0,008~0,012 мм |
| Точность повторного позиционирования | ±0,005~0,008 мм |
| Допуск по размерам | До IT6~IT9 |
| Плоскостность крупных заготовок | Технологическая оценка и контроль в соответствии с требованиями чертежа |
| Минимальный обрабатываемый элемент | Оценивается с учетом конструкции детали, материала и условий применения инструмента |
| Шероховатость поверхности | Ra1.6~Ra6.3 μm |
| Размеры обработки | Возможна обработка крупногабаритных и тяжелых заготовок, конкретные размеры оцениваются по габаритам детали |
| Производственный формат | Изготовление единичных образцов, мелко- и среднесерийное, крупносерийное производство |
| Последующая обработка | Закалка, отпуск, пескоструйная обработка, окрашивание и др. |
Фактические результаты обработки зависят от размеров, материала и конструкции заготовки, требований чертежа и условий закрепления. Для конкретного проекта можно предоставить чертежи для инженерной оценки.

Применение продукции
Промышленное оборудование
Основания рам, крупные монтажные плиты, сварные конструкции, опорные элементы оборудования и монтажные основания.
Крупные пресс-формы
Основания пресс-форм для литья пластмасс, нижние плиты пресс-форм для литья под давлением, опорные элементы пресс-форм, элементы установки направляющих колонок и др.
Производство станков
Станина станка, рабочие столы, крупные монтажные основания и конструкционные элементы основания оборудования.
Крупное автоматизированное оборудование
Рамы автоматизированных производственных линий, основания крупного оборудования, монтажные платформы и опорные конструкции.
Оборудование для новой энергетики
Крупные основания оборудования, конструкционные элементы производственного оборудования и тяжелые монтажные компоненты.
FAQ
- 1、Какие максимальные размеры деталей можно обрабатывать?
Мы можем принимать в работу крупные и тяжелые заготовки. Конкретные размеры обработки необходимо оценивать с учетом длины, ширины, высоты, массы, конструкции детали и способа закрепления.
- 2、Можно ли обрабатывать чугунные и стальные отливки?
Да. Обрабатываются такие металлические материалы, как чугун, литая сталь, углеродистая сталь, нержавеющая сталь и алюминиевые сплавы.
- 3、Можно ли обрабатывать сварные конструкции?
Да. Для сварных деталей технологическая схема разрабатывается с учетом конструкции заготовки, возможной сварочной деформации и условий закрепления.
- 4、Можно ли обрабатывать крупные пресс-формы?
Да. Возможно изготовление оснований крупных пресс-форм для литья пластмасс, нижних плит пресс-форм для литья под давлением и других конструкционных элементов пресс-форм.
Расчет стоимости и образцы
После предоставления клиентом модели изделия, размеров, количества и основных технических требований расчет стоимости обычно выполняется в течение 1–2 рабочих дней. Для сложных изделий или при неполном комплекте технической документации срок расчета может быть соответственно скорректирован. Расчет стоимости предоставляется бесплатно. Если требуется подтвердить размеры, качество обработки или результат сборки, можно заказать образец. Срок изготовления образца обычно составляет 3–10 дней и определяется конструкцией изделия и требованиями к обработке.
Защита упаковки при дальних перевозках
Для морских, железнодорожных и дальних автомобильных перевозок компания выполняет влагозащитную и антикоррозионную обработку с учетом материала продукции и условий транспортировки, а также использует подходящую внешнюю упаковку для снижения риска ударов и сдавливания во время перевозки. Для хрупких деталей или крепежа, требующего дополнительной защиты, могут использоваться деревянные ящики с добавлением амортизирующих материалов, таких как губчатые прокладки, с усиленной защитой от вибрации в соответствии с условиями транспортировки.
Зарубежные заказы и поддержка стандартов
Наша компания имеет опыт поставок на зарубежные рынки. Продукция ранее экспортировалась в Пакистан. Для зарубежных клиентов мы можем обеспечить закупочную поддержку по стандартному крепежу, нестандартному крепежу и механически обработанным деталям и комплектующим с учетом характеристик продукции, технических требований, упаковки и количества заказа. Для промышленных клиентов из России и других зарубежных стран требования к продукции могут быть согласованы на основании технической документации клиента и применяемой системы стандартов. Поддерживаются стандарты GB, ISO, DIN, IFI, BS и JIS.

связаться с нами
Сопутствующие популярные продукты
Запчасти шаровых мельниц
Минимальный объём заказа: заказ возможен от одной позиции по цене за единицу Производственная мощность: 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от количества заказанной продукции Доступная форма оплаты: предоплата + окончательная оплата перед отгрузкой 1、Мы поставляем не только футеровку, но и можем комплектно изготовить большие зубчатые колёса, полые валы, торцевые крышки, межкамерные перегородки, детали загрузки и выгрузки, а также высокопрочные крепёжные изделия, что позволяет сократить затраты времени на коммуникацию с несколькими поставщиками. 2、Для импортного оборудования мы можем организовать локализованное производство по оригинальным чертежам, номерам деталей, образцам бывших в эксплуатации деталей или фактически измеренным размерам. 3、Для оборудования, по которому срок закупки оригинальных запасных частей слишком длительный, производство в Китае позволяет снизить зависимость от одного канала поставки оригинальных деталей.
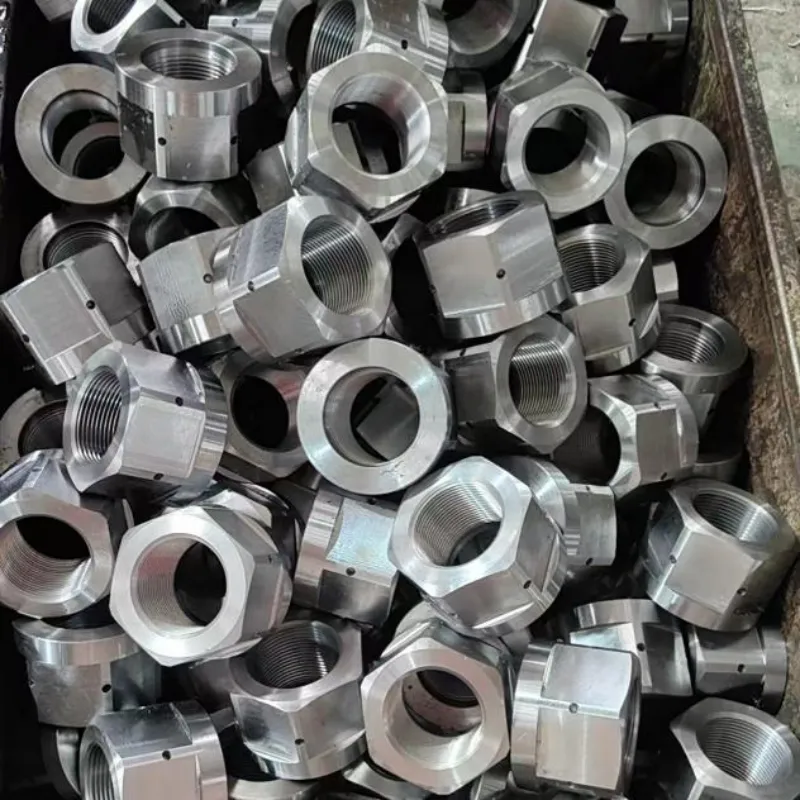
Стандартные изделия из легированной стали M10-M160
Минимальный заказ: от 1 шт. по цене за единицу Производственная мощность: 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, определяется в зависимости от количества заказа Условия оплаты: предоплата + окончательный платеж перед отгрузкой 1、Фактический срок службы крепежных изделий зависит от таких факторов, как материал, нагрузка, рабочая температура, способ монтажа и условия эксплуатации. При необходимости может быть выполнена оценка изделия с учетом конкретных условий работы. 2、Стандартные изделия из легированной стали M10-M160 изготавливаются из легированных сталей 35CrMo, 42CrMo, 20MnTiB и других материалов. В соответствии с требованиями к продукции выполняется закалка и отпуск, что обеспечивает крепежным изделиям высокую прочность на растяжение, сопротивление срезу и усталостную прочность. 3、Производственное предприятие оснащено оборудованием для изготовления крепежных изделий и механической обработки, включая основные процессы формовки, токарной обработки, сверления, фрезерования и нарезания резьбы.
Крупное рабочее колесо
Минимальный заказ: возможно заказать от одной единицы поштучно Производственная мощность: до 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от объёма заказа Способы оплаты: предоплата + оплата перед отгрузкой 1、Лопатки нашего крупного рабочего колеса имеют конструкцию с независимой установкой. При локальном износе отдельные лопатки можно снять и заменить по отдельности. Это подходит для оборудования, требующего частого технического обслуживания, или для случаев неравномерного износа лопаток и позволяет снизить затраты на полную замену рабочего колеса. 2、Для крупного рабочего колеса в зависимости от типа оборудования, транспортируемой среды, частоты вращения, ударных нагрузок и характера износа могут применяться высокохромистый износостойкий чугун, высокомарганцовистая сталь, нержавеющая сталь 304/316L, дуплексная сталь, легированная сталь 42CrMo или углеродистая сталь. Материал подбирается с учётом конкретных условий эксплуатации. 3、Мы можем изготовить крупное рабочее колесо по предоставленным клиентом чертежам продукции, CAD-файлам, образцам или техническим параметрам.
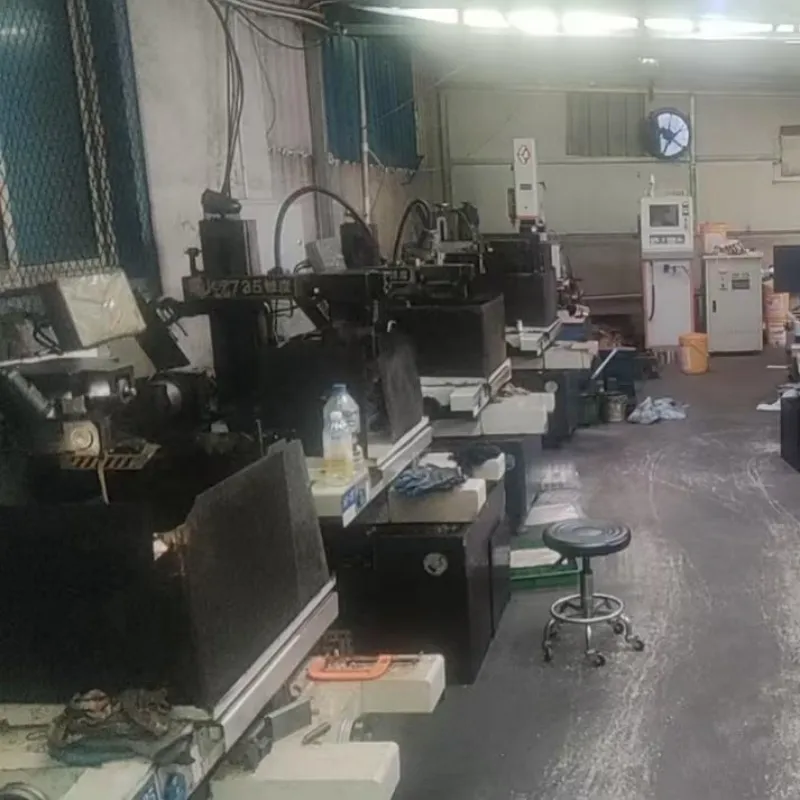
Электроэрозионная резка проволокой
Минимальный заказ: от 1 шт. по цене за единицу Производственная мощность: 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, определяется в зависимости от объема заказа Условия оплаты: предоплата + окончательный платеж перед отгрузкой 1、Размеры изделий могут обрабатываться в соответствии со стандартными требованиями или чертежами заказчика, что позволяет учитывать различные монтажные конструкции и установочные пространства. 2、Компания располагает собственным производственным оборудованием и может изготавливать стандартные крепежные изделия, нестандартный крепеж и сопутствующие детали механической обработки, обладая самостоятельными производственными и организационными возможностями. 3、Обработка выполняется без необходимости снижения твердости материала. Возможна обработка таких материалов, как закаленная сталь и твердые сплавы, которые сложно обрабатывать традиционным режущим оборудованием.
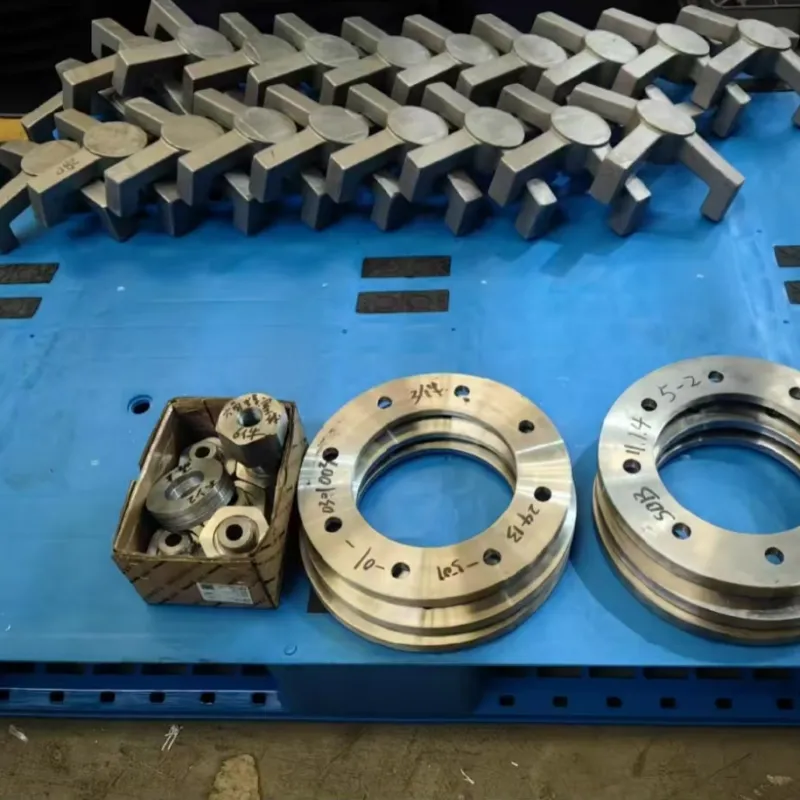
Изготовление деталей по чертежам заказчика
Минимальный заказ: от 1 шт. по цене за единицу Производственная мощность: 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, определяется в зависимости от объема заказа Условия оплаты: предоплата + окончательный платеж перед отгрузкой 1、Поддерживается предоставление заказчиком двухмерных чертежей, трехмерных моделей или реальных образцов. На основании технической документации проводится согласование технологии обработки, после чего требования к конструкции преобразуются в готовые комплектующие. 2、Для проектов, по которым еще не подготовлены полные чертежи, заказчик может предоставить основную информацию, включая назначение изделия, размеры и условия эксплуатации. Технические специалисты проведут предварительную оценку и согласуют производственное решение. 3、Компания располагает соответствующим производственным оборудованием и может выполнять формообразующую обработку крепежных изделий в соответствии с их типом и размером, обеспечивая изготовление продукции различных конструкций.
Обработка на станках с ЧПУ
Минимальный заказ: от 1 единицы, по цене за единицу Производственная мощность: 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от количества заказанной продукции Способы оплаты: предоплата + окончательный платёж перед отгрузкой Мы предоставляем услуги по изготовлению нестандартных крепёжных изделий по индивидуальному заказу. Поддерживается изготовление нестандартного крепежа по чертежам, образцам и техническим требованиям заказчика, что подходит для специальных конструкций и индивидуальных задач. Мы поддерживаем сотрудничество по проектам OEM/ODM и организуем производство на основании чертежей, технических требований и проектных решений заказчика. Точность позиционирования при обработке на станках с ЧПУ может достигать ±0,005–0,008 мм, а точность повторного позиционирования — ±0,003–0,005 мм.
Шахтная вагонетка
Минимальный заказ: можно заказать от одной позиции по согласованной цене Производственная мощность: до 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от объёма заказа Доступная форма оплаты: предоплата + окончательный платёж перед отгрузкой 1、Для клиентов, имеющих чертежи, можно напрямую предоставить чертежи продукции или техническую документацию. На основании чертежей мы проводим техническую оценку конструкции, размеров и требований к обработке. 2、В соответствии с производственным графиком заказа компания может предоставлять клиенту фотографии и видеоматериалы с производственной площадки, чтобы клиент мог отслеживать ход выполнения заказа и фактическое состояние производства. 3、Для B2B-заказов с повышенными требованиями к качеству по запросу клиента может быть организована проверка третьей стороной или инспекция на заводе. Мы оказываем содействие при контроле продукции и выполняем соответствующие требования к проверке в соответствии с условиями заказа.
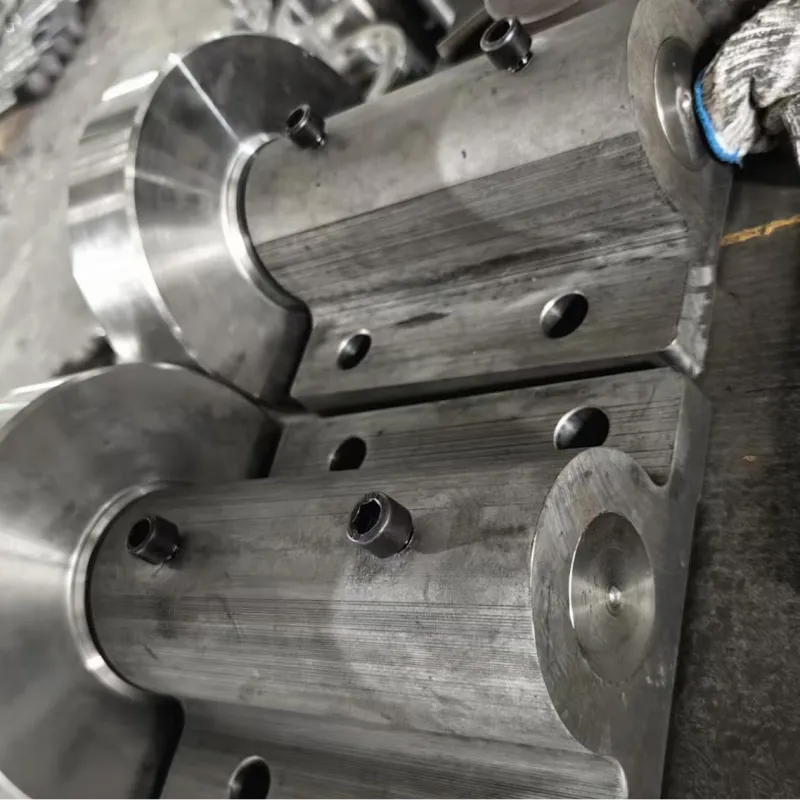
Запчасти для дробилок
Минимальный объём заказа: заказ возможен от одной позиции по цене за единицу Производственная мощность: 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от количества заказанной продукции Доступная форма оплаты: предоплата + окончательная оплата перед отгрузкой 1、Наша продукция охватывает Запчасти для дробилок для щековых, конусных, роторных и молотковых дробилок. В зависимости от потребностей технического обслуживания оборудования мы можем поставлять отдельные быстроизнашиваемые детали или комплектные партии Запчастей для дробилок в соответствии с планом ремонта. 2、Для импортных дробилок мы можем организовать локализованное производство Запчастей для дробилок по оригинальным чертежам, номерам деталей, образцам бывших в эксплуатации деталей или фактически измеренным размерам. Это подходит для проектов, где срок закупки оригинальных деталей длительный, импортные затраты высоки или оборудование эксплуатируется в течение продолжительного периода. 3、В зависимости от конструкции и требований к материалу различных деталей могут применяться износостойкое литьё, ковка, механическая обработка на станках с ЧПУ, термическая обработка и износостойкое упрочнение. Такой подход охватывает основные этапы — от изготовления заготовок до обработки готовых деталей.
Запчасти для паровых турбин
Минимальный объём заказа: заказ возможен от одной позиции по цене за единицу Производственная мощность: 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от количества заказанной продукции Доступная форма оплаты: предоплата + окончательная оплата перед отгрузкой 1、Для паровых турбин, работающих с высокотемпературным паром при 300–620 ℃, наши Запчасти для паровых турбин могут изготавливаться из материалов 25Cr2MoVA, 42CrMo, P91/P92 и других марок с соответствующим подбором режима термической обработки. 2、Для таких ключевых Запчастей для паровых турбин, как лопатки, клапанные детали и вкладыши подшипников, применяется прецизионная обработка на станках с ЧПУ и термическая обработка с особым контролем размеров, допусков и посадочных соединений. 3、Мы можем выполнять локализованное производство по номеру детали, чертежу, бывшей в эксплуатации детали или фактически измеренным данным, включая подтверждение конструкции, оценку материала и изготовление опытного образца.
Запчасти для угольных мельниц
Минимальный заказ: возможно оформление заказа от одной позиции Производственная мощность: до 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует и определяется объёмом заказа Доступный способ оплаты: предоплата + окончательный платёж перед отгрузкой 1、Производство запчастей для угольных мельниц может осуществляться на основании модели оборудования, чертежей, образцов старых деталей или фактических размеров. 2、Для старого оборудования, на которое отсутствуют оригинальные чертежи, возможно снятие размеров со старых деталей и изготовление пробных образцов. Поддерживается замена импортных запасных частей и их серийное производство. 3、Для деталей с интенсивным износом можно с учётом качества угля, степени ударного воздействия и условий эксплуатации выбирать высокохромистые износостойкие материалы или применять износостойкую наплавку, обеспечивая разумный баланс износостойкости и ударной вязкости материала.
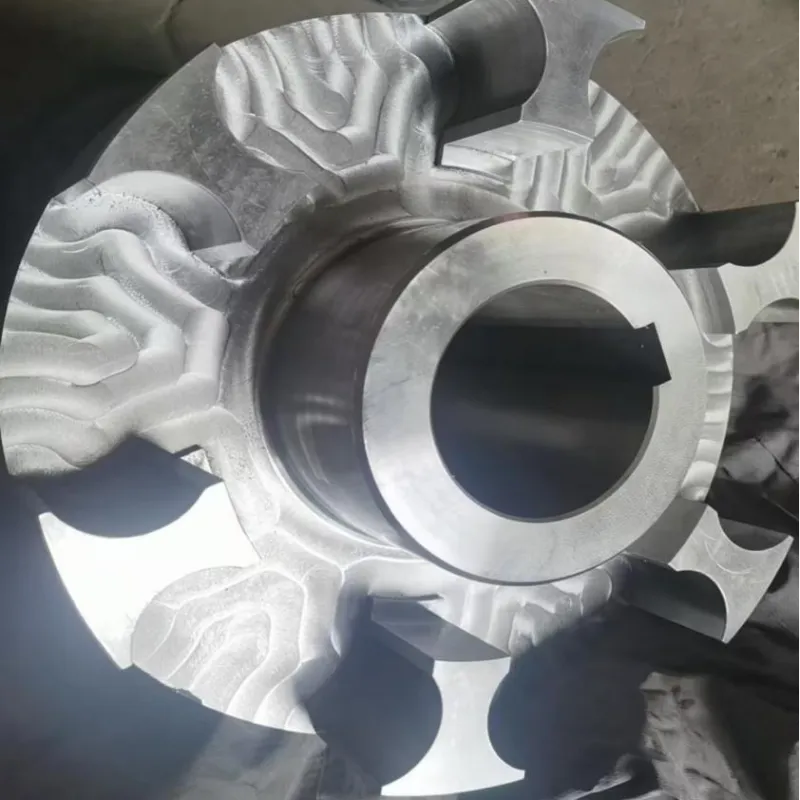
Обработка на крупных вертикальных и горизонтальных обрабатывающих центрах
Минимальный объем заказа: можно заказать от одной единицы продукции Производственная мощность: годовая производственная мощность 2000 тонн Срок поставки: отсутствует фиксированный срок, определяется в зависимости от объема заказа Поддерживаемые способы оплаты: предоплата + оплата перед отправкой 1、Для изготовления продукции по индивидуальному заказу мы можем проводить техническое согласование материалов, конструкции, технологии обработки и производственных требований в соответствии с потребностями клиента и предоставленной технической документацией, обеспечивая основу для последующего производства. 2、Помимо стали и нержавеющей стали, в зависимости от назначения изделия могут использоваться такие материалы, как медь и алюминий, что позволяет соответствовать различным требованиям оборудования к материалам и эксплуатационным характеристикам. 3、Для крупных деталей не требуется частый демонтаж и повторное позиционирование. Можно непрерывно выполнять фрезерование плоскостей, обработку отверстий под разными углами, глубокое растачивание и нарезание резьбы, уменьшая погрешности установки и повышая эффективность обработки.
Прецизионная механическая обработка
Минимальный объем заказа: можно заказать от одной единицы продукции Производственная мощность: годовая производственная мощность 2000 тонн Срок поставки: отсутствует фиксированный срок, определяется в зависимости от количества заказа Поддерживаемые способы оплаты: предоплата + оплата перед отправкой 1、Мы можем определить характеристики, размеры и конструктивные формы крепежных изделий в соответствии с требованиями заказа, обеспечивая комплектующие решения для различного оборудования и инженерных проектов. 2、Для нестандартных требований по размерам, конструкции, резьбе и материалам компания Wanping осуществляет производство нестандартных крепежных изделий на основе технической документации, предоставленной клиентом. 3、Сочетая оборудование с ЧПУ, технологические параметры и контроль производственного процесса, мы обеспечиваем контроль размеров деталей, допусков и качества поверхности, что подходит для обработки валов, втулок, соединительных элементов и компонентов автоматизированных механизмов.
Обработка поковок
Минимальный заказ: возможно заказать от одной единицы по цене изделия Производственная мощность: годовая производительность 2000 тонн Срок поставки: фиксированный срок отсутствует, зависит от объёма заказа Способ оплаты: предоплата + оплата перед отгрузкой 1、Благодаря процессу ковки улучшается внутренняя структура металла, волокнистая структура материала становится более непрерывной, что повышает ударную прочность и усталостную стойкость деталей, подходит для эксплуатации при высоких нагрузках. 2、Поддерживается обработка крупных поковок валов, колец и фланцев. Вес одной детали может составлять от нескольких килограммов до десятков тонн, что соответствует требованиям к ключевым компонентам крупного оборудования. 3、Поддерживается производство из углеродистой стали, легированной стали, нержавеющей стали и алюминиевых сплавов. Материал выбирается в зависимости от нагрузки оборудования, температуры эксплуатации и условий коррозии.
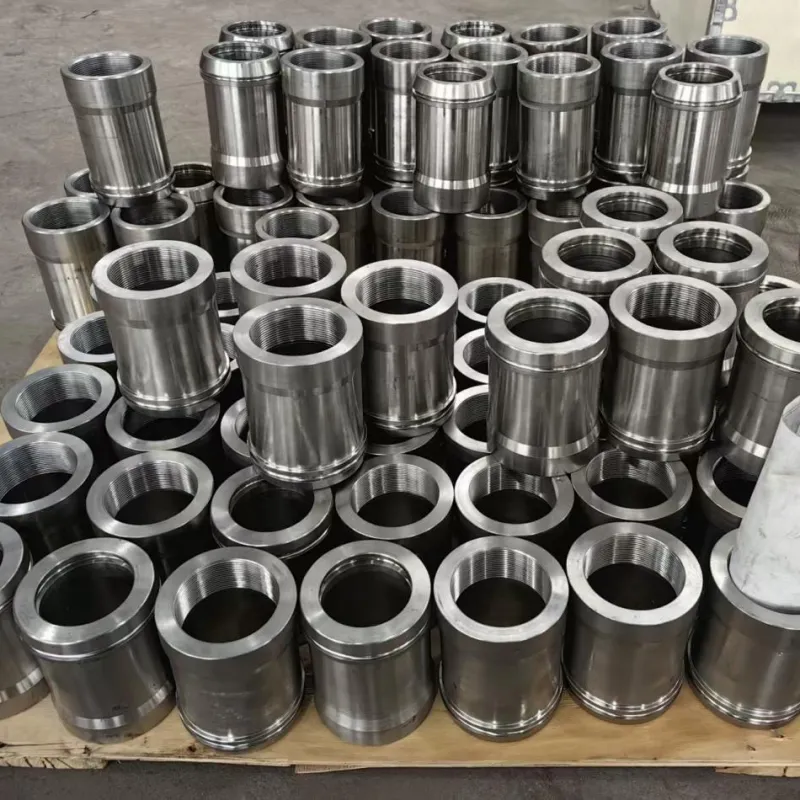
Фасонные детали из нержавеющей стали
Минимальный заказ: от одной единицы продукции Производственная мощность: годовая производственная мощность 2000 тонн Срок поставки: не фиксируется, определяется в зависимости от количества заказа Поддерживаемые способы оплаты: предоплата + оплата перед отгрузкой 1、Поддерживается изготовление нестандартных конструкций, включая детали с фасонной головкой, ступенчатой конструкцией, эксцентричной конструкцией, отверстиями и фланцевым соединением, что позволяет удовлетворять специальные требования монтажа. 2、В зависимости от условий эксплуатации могут выбираться материалы 304, 316L, дуплексная нержавеющая сталь 2205 и другие марки для увеличения срока службы изделий во влажной среде, при воздействии соляного тумана и в кислотно-щелочных условиях. 3、Возможно изготовление опытных образцов на этапе разработки, а также стабильные долгосрочные поставки серийных заказов.
Ролик конвейера
Минимальный заказ: возможно заказать от одной единицы поштучно Производственная мощность: до 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от объёма заказа Способы оплаты: предоплата + оплата перед отгрузкой 1、От отдельных заменяемых роликов конвейера до полного комплекта комплектующих для конвейерной системы — подбор может выполняться с учётом конструкции оборудования, что позволяет сократить затраты времени на согласование при раздельной закупке разных типов роликов конвейера. 2、На этапах обработки роликовой трубы, вала и сборки выполняется контроль размеров. Особое внимание уделяется радиальному биению и плавности вращения ролика конвейера во время работы. 3、Клиент может предоставить чертёж продукции, модель, размеры или образец старого ролика конвейера. Если полного чертежа нет, производство может выполняться после снятия размеров и изготовления чертежа по образцу бывшего в эксплуатации изделия.
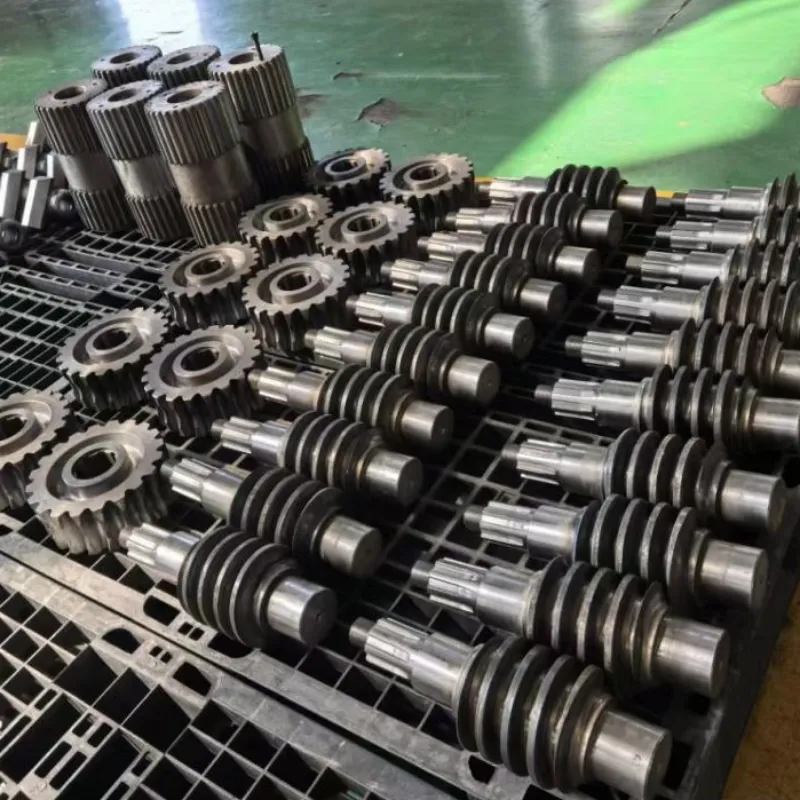
Изготовление зубчатых колес
Минимальный заказ: можно заказать от одной позиции по согласованной цене Производственная мощность: до 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от объёма заказа Доступная форма оплаты: предоплата + окончательный платёж перед отгрузкой 1、Поддерживается Изготовление зубчатых колес с модулем m2–m40 и диаметром Φ50–Φ3000 мм, возможна индивидуальная разработка под требования приводов крупногабаритного оборудования. 2、В зависимости от конструкции изделия можно согласовать последовательное выполнение ковки, термической обработки, зубофрезерования, зубодолбления и зубошлифования, что позволяет сократить количество повторных согласований между несколькими поставщиками. 3、В зависимости от нагрузки, частоты вращения и условий эксплуатации зубчатого колеса могут применяться сталь 45, 40Cr, 42CrMo, 35CrMo и другие материалы. Особое внимание уделяется контролю профиля зуба, направления зуба, общей нормали, биения зубчатого венца и твёрдости; по требованию также может выполняться ультразвуковой контроль.