

Продукция
-
Фрезерная обработка на станках с ЧПУ
-
Приводное оборудование для горных машин
-
Фасонные детали из нержавеющей стали
-
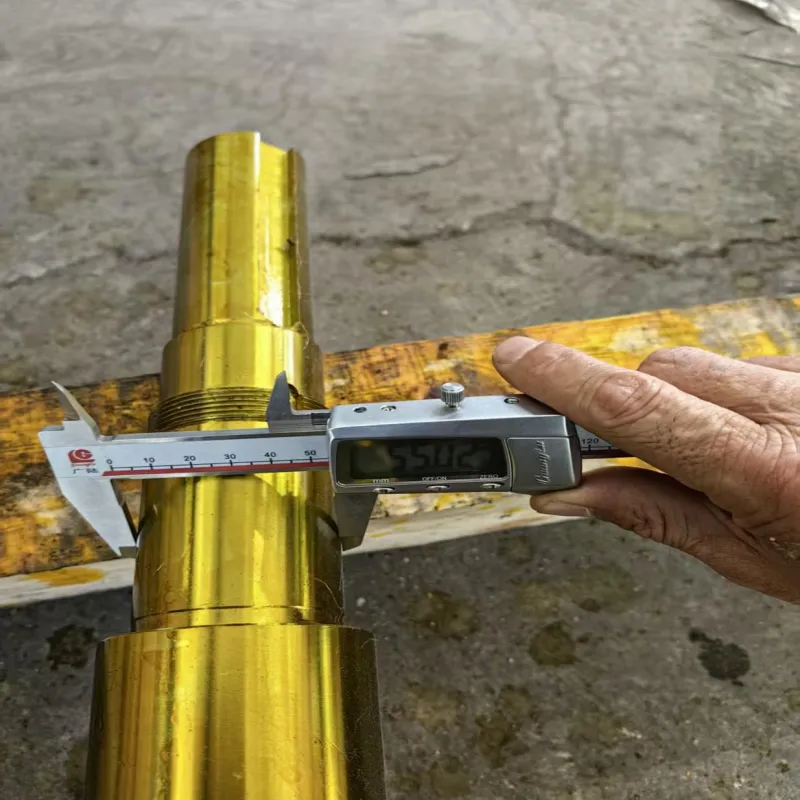
Ось ролика конвейера
-
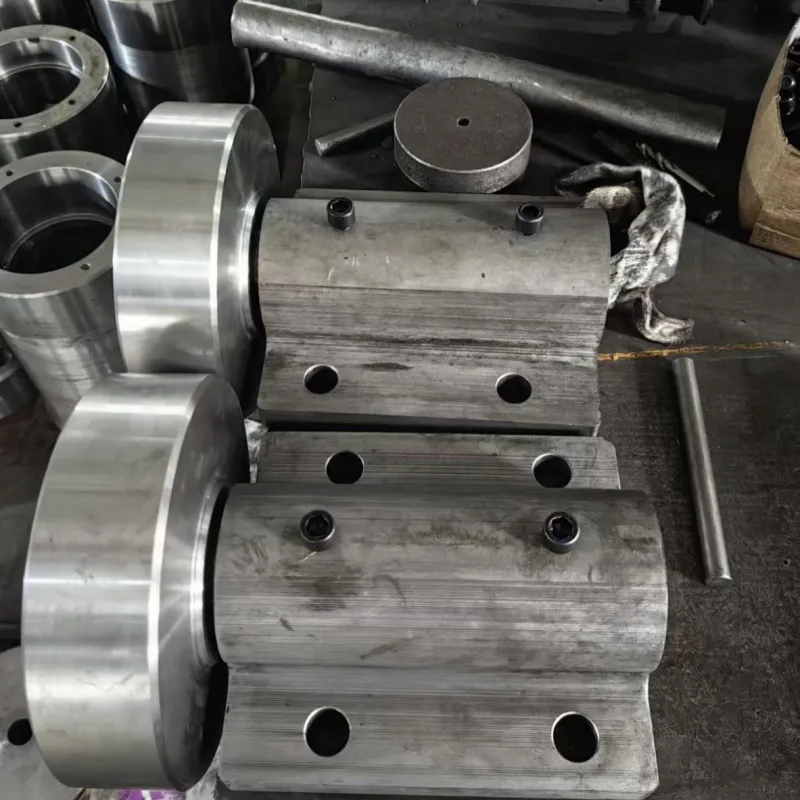
Ролик конвейера
-
Запчасти мембранных насосов
-
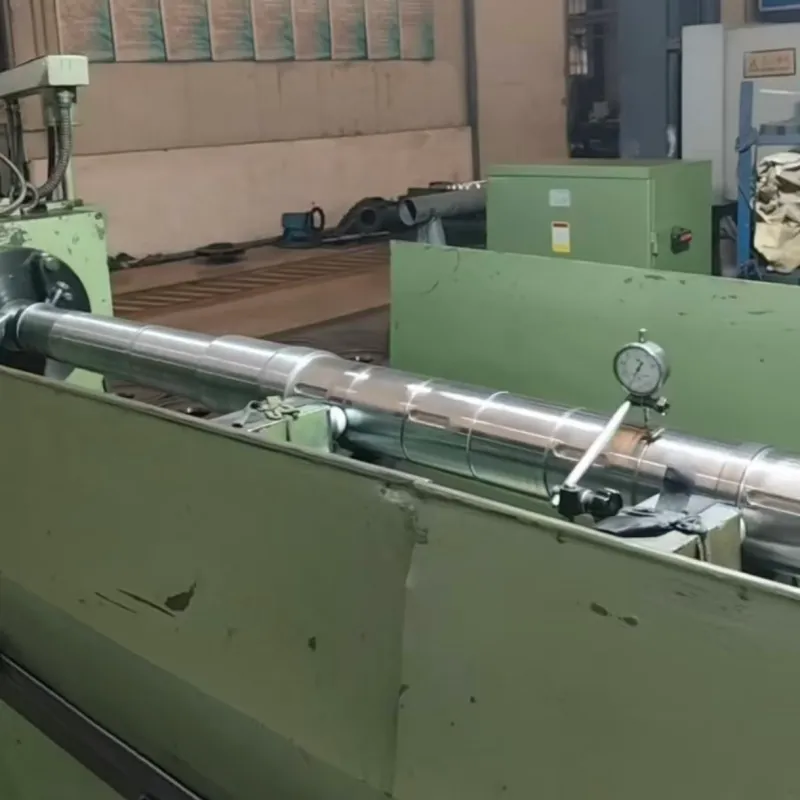
Прецизионное шлифование
-
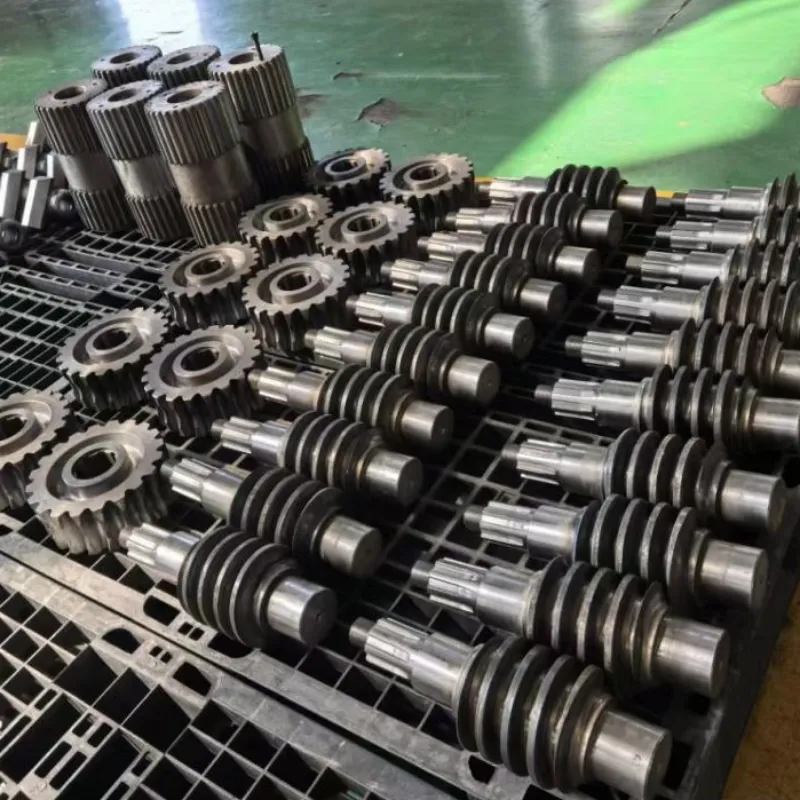
Изготовление зубчатых колес
-
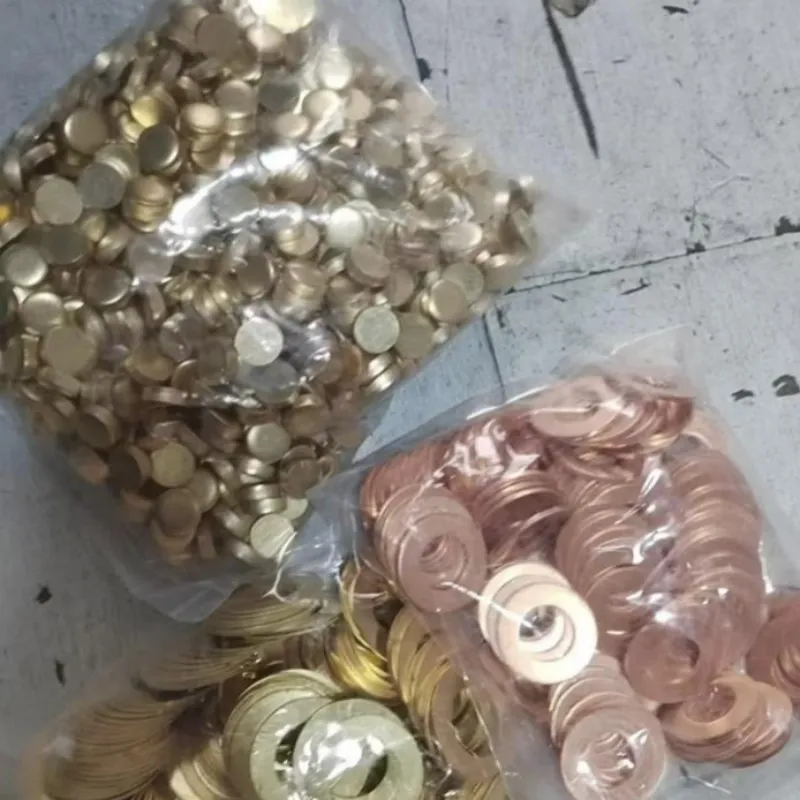
Стандартные изделия из меди и алюминия
-
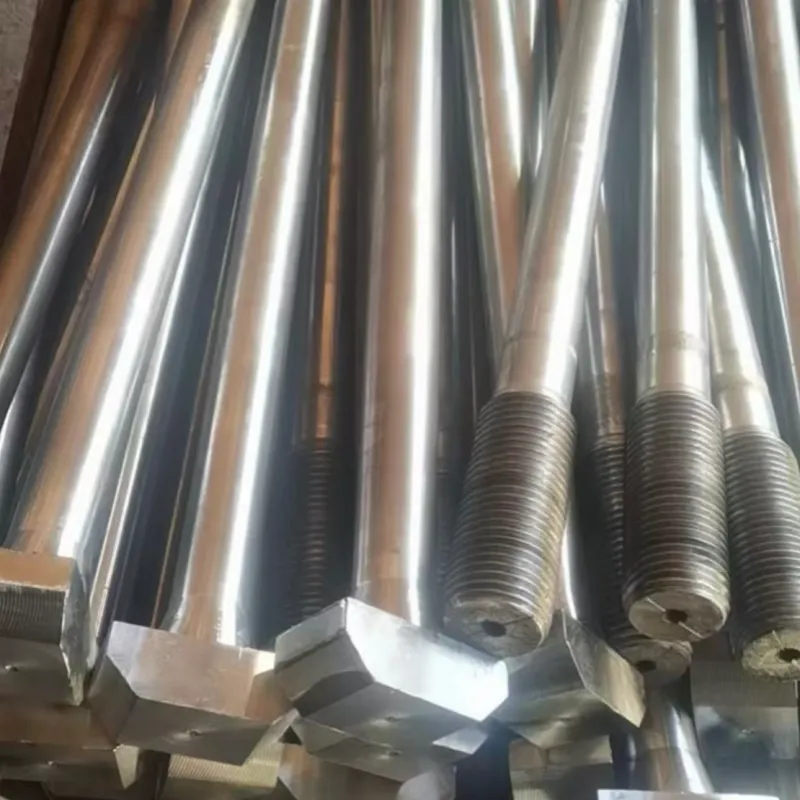
Большие анкерные болты
-
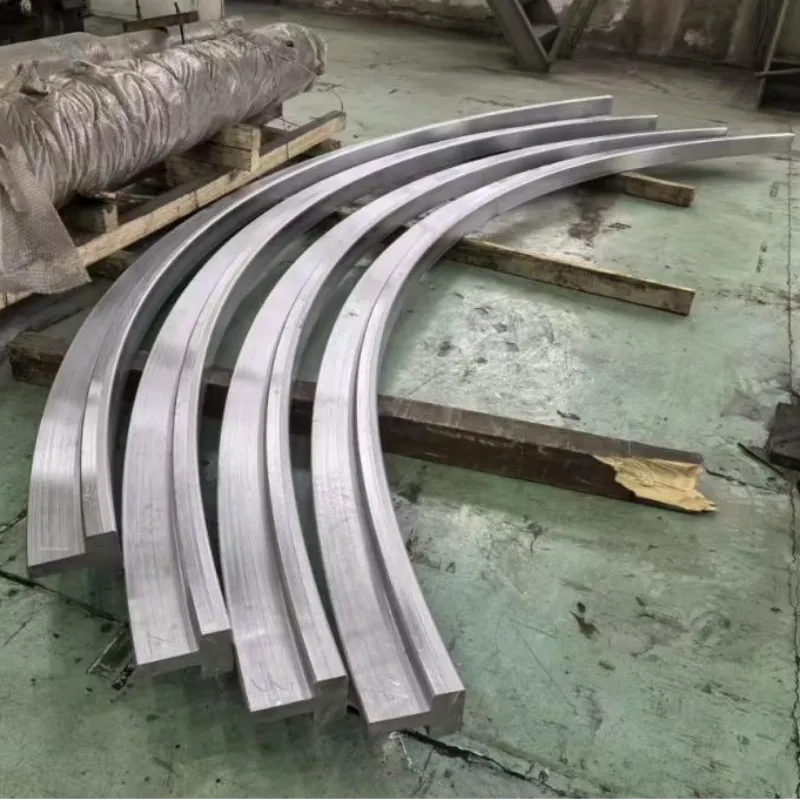
Обработка поковок
-
Сварочная обработка металла
-
Запасные части для горных машин
-
Запчасти для угольных мельниц
-
Комплектующие для металлургии
-
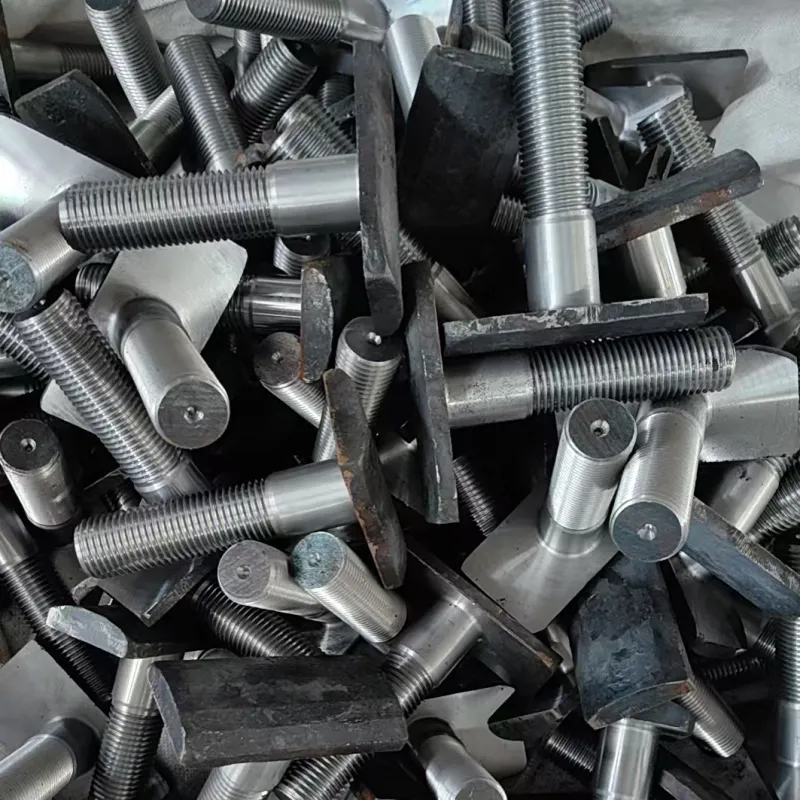
Запчасти шаровых мельниц
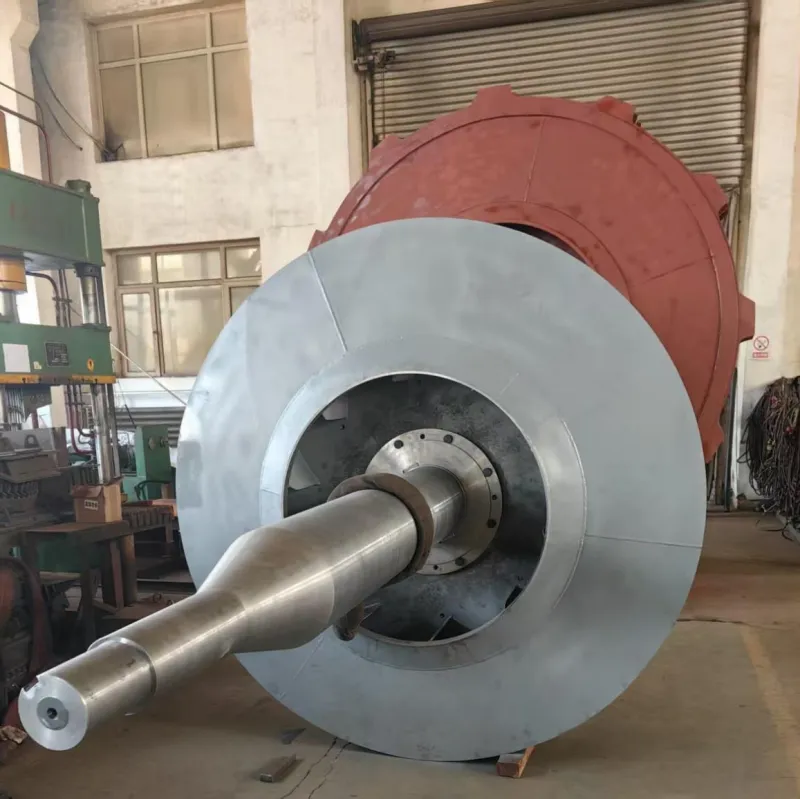
Крупное рабочее колесо
Минимальный заказ: возможно заказать от одной единицы поштучно
Производственная мощность: до 2000 тонн в год
Срок отгрузки: фиксированный срок отсутствует, зависит от объёма заказа
Способы оплаты: предоплата + оплата перед отгрузкой
1、Лопатки нашего крупного рабочего колеса имеют конструкцию с независимой установкой. При локальном износе отдельные лопатки можно снять и заменить по отдельности. Это подходит для оборудования, требующего частого технического обслуживания, или для случаев неравномерного износа лопаток и позволяет снизить затраты на полную замену рабочего колеса.
2、Для крупного рабочего колеса в зависимости от типа оборудования, транспортируемой среды, частоты вращения, ударных нагрузок и характера износа могут применяться высокохромистый износостойкий чугун, высокомарганцовистая сталь, нержавеющая сталь 304/316L, дуплексная сталь, легированная сталь 42CrMo или углеродистая сталь. Материал подбирается с учётом конкретных условий эксплуатации.
3、Мы можем изготовить крупное рабочее колесо по предоставленным клиентом чертежам продукции, CAD-файлам, образцам или техническим параметрам.
Описание
маркер
Типы продукции
Открытое рабочее колесо
Открытая конструкция подходит для некоторых систем транспортировки материалов, перемешивания и работы со специальными жидкими средами.
Полуоткрытое рабочее колесо
Сочетает конструкцию проточного канала и износостойкость, подходит для шламовых насосов, транспортировки пульпы и сред с содержанием твёрдых частиц.
Закрытое рабочее колесо
Состоит из лопаток, ступицы и диска и может применяться в вентиляторах, насосах и другом оборудовании с повышенными требованиями к проточному каналу.
Проблема отрасли: почему крупное рабочее колесо часто подвергается вибрации и неравномерному износу?
Крупное рабочее колесо имеет большой диаметр, а лопатки, ступица и диски образуют быстро вращающийся узел. При неравномерном распределении массы, отклонениях профиля лопаток или неудовлетворительном результате динамической балансировки во время работы может возникать вибрация, увеличивающая нагрузку на подшипники, вал, корпус вентилятора и насос. При транспортировке угольной пыли, пульпы и других сред с содержанием твёрдых частиц поверхность рабочего колеса также постоянно подвергается абразивному воздействию, что может приводить к локальному износу.
Соответствующее решение
В процессе производства особое внимание уделяется подтверждению материала, проверке конструкции и профиля лопаток, формованию методом литья или сварки, пятиосевой механической обработке, термообработке, неразрушающему контролю и динамической балансировке. Для условий интенсивного износа в зависимости от характеристик среды может применяться износостойкий материал или износостойкая наплавка. Для работы с коррозионно-активными средами могут использоваться нержавеющая или дуплексная сталь, а также соответствующие антикоррозионные решения.
Почему крупное рабочее колесо можно изготавливать с учётом конкретного оборудования, а не только по размерам?
01|Обработка рабочих колёс большого диаметра
Поддерживается производство крупных рабочих колёс диаметром Φ500–Φ3000 мм. Внешний диаметр, угол установки лопаток и размеры проточного канала определяются по чертежам с учётом конструктивных требований конкретного оборудования.
02|Цельная конструкция и съёмные лопатки
В зависимости от конструкции оборудования можно выбрать цельное рабочее колесо или конструкцию со съёмными лопатками. Для оборудования с локальным износом лопаток отдельные элементы можно заменить без полной замены рабочего колеса.
03|Различные варианты материалов
В зависимости от условий работы с угольной пылью, пульпой, пылевоздушными потоками и высокотемпературными дымовыми газами могут применяться высокохромистый износостойкий чугун, высокомарганцовистая сталь, нержавеющая сталь 304/316L, дуплексная сталь, легированная сталь 42CrMo или углеродистая сталь.
04|Комплекс литья и механической обработки
Поддерживаются литьё в смоляно-песчаные формы, прецизионное литьё, сварное формование и пятиосевая обработка на станках с ЧПУ. Технологический процесс определяется конструкцией рабочего колеса, что позволяет сократить объём операций, передаваемых сторонним подрядчикам.
05|Динамическая балансировка
Для высокоскоростных рабочих колёс может выполняться динамическая балансировка в соответствии с требованиями проекта. Поддерживаются классы G2.5–G6.3 с выполнением соответствующих требований ISO 1940.
06|Снятие размеров со старой детали и изготовление замены
Для случаев, когда закупка импортного рабочего колеса занимает много времени, отличается высокой стоимостью или соответствующая модель снята с производства, можно выполнить изготовление по старой детали, чертежам и параметрам оборудования. Это подходит для замены импортных запасных частей и ремонта старого оборудования.

Технические параметры
| Параметр | Значение |
| Тип рабочего колеса | Открытое, полуоткрытое, закрытое, со съёмными лопатками |
| Основные элементы конструкции | Ступица, лопатки, диски и другие элементы |
| Производственный процесс | Литьё в смоляно-песчаные формы, прецизионное литьё, сварное формование, пятиосевая механическая обработка на станках с ЧПУ |
| Термообработка | Закалка и отпуск, упрочняющая обработка и другие виды термообработки в зависимости от материала и условий эксплуатации оборудования |
| Основные материалы | Высокохромистый износостойкий чугун, высокомарганцовистая сталь, нержавеющая сталь 304/316L, дуплексная сталь, легированная сталь 42CrMo, углеродистая сталь |
| Диаметр рабочего колеса | Φ500–Φ3000 мм, возможно изготовление по требованиям оборудования |
| Класс динамической балансировки | G2.5–G6.3, определяется в соответствии с требованиями оборудования |
| Стандарт динамической балансировки | Соответствующие требования ISO 1940 |
| Геометрический контроль | Контроль наружного диаметра, размеров лопаток, проточного канала и монтажных размеров |
| Неразрушающий контроль | Ультразвуковой контроль UT, магнитопорошковый контроль MT |
| Контроль материала | Повторный спектральный анализ для подтверждения химического состава материала |
| Стандартный контроль | Проверка твёрдости, размеров, внешнего состояния и других параметров |
| Состояние поставки | Литая заготовка, сварной полуфабрикат, готовое изделие после механической обработки, узел после динамической балансировки |
| Производство | Серийное производство стандартных запасных частей, единичное изготовление нестандартных деталей, производство крупных партий |

Типовые условия эксплуатации
1|Дымососы котельных установок тепловых электростанций
Рабочие колёса дымососов котельных установок и оборудования для удаления угольной пыли длительное время работают с высокотемпературным запылённым воздушным потоком. Для условий абразивного воздействия частиц угольной пыли в зависимости от требований оборудования может использоваться износостойкое крупное рабочее колесо, при этом выполняется технологическая проверка профиля лопаток и проточного канала. После производства проводятся контроль размеров, неразрушающий контроль и динамическая балансировка, что позволяет использовать изделия в качестве заменяемых деталей при техническом обслуживании вентиляционного и пылеприготовительного оборудования котельных установок.
2|Транспортировка шлама в горнодобывающей и металлургической промышленности
Рабочие колёса шламовых насосов длительное время контактируют с пульпой, хвостами обогащения и другими средами с содержанием твёрдых частиц, поэтому поверхности лопаток могут подвергаться абразивному износу. В зависимости от характеристик среды может использоваться полуоткрытое крупное рабочее колесо из высокохромистого износостойкого чугуна, высокомарганцовистой стали или другого подходящего материала. Для участков с интенсивным износом также может применяться дополнительное упрочнение с использованием износостойкой наплавки.
FAQ
- 1、Каким производственным оборудованием располагает завод?
Завод оснащён оборудованием для производства крепёжных изделий и механической обработки, охватывающим такие операции, как формование, токарная, сверлильная, фрезерная и резьбонарезная обработка. Конкретные модели и перечень оборудования могут быть дополнительно предоставлены в зависимости от требований проекта клиента.
- 2、Используется ли автоматизированное производственное оборудование?
Компания располагает соответствующим автоматизированным производственным оборудованием. В зависимости от конструкции продукции, размеров, требований к обработке и объёма заказа выбирается подходящий способ производства для выполнения заказов различного масштаба.
- 3、Какие виды обработки могут выполнять имеющиеся производственные мощности?
Имеющееся оборудование позволяет выполнять формование крепёжных изделий и различные виды механической обработки, включая токарную, сверлильную, фрезерную и резьбонарезную обработку. Для серийного производства стандартных крепёжных изделий и изготовления нестандартных машиностроительных деталей соответствующий технологический процесс определяется с учётом требований к конкретной продукции.
Техническая поддержка после поставки и процесс использования продукции
Для крепёжных изделий, при установке или эксплуатации которых требуется техническое сопровождение, компания может в зависимости от типа продукции и требований клиента предоставлять соответствующие технические материалы и консультации, включая инструкции по монтажу, обучающие видеоматериалы, руководства по продукции и дистанционные технические консультации. При возникновении вопросов во время монтажа или эксплуатации клиент может связаться с техническими специалистами согласованным сторонами способом. При необходимости обучения в рамках проекта также может быть организована соответствующая инструкция по монтажу и эксплуатации с учётом конкретной продукции и условий её применения.
О компании
Наша компания основана в 2010 году и является производителем крепёжных изделий. Компания располагает собственным производственным предприятием и оборудованием и может изготавливать стандартные и нестандартные крепёжные изделия, а также сопутствующую продукцию после механической обработки. Компания работает около 16 лет, площадь производственного предприятия составляет около 8600 м², штат насчитывает около 40 сотрудников. Годовая производственная мощность составляет около 2000 тонн, что позволяет выполнять крупные серийные заказы. Для крупных заказов на крепёжные изделия производственный график может быть заранее сформирован с учётом спецификации продукции, объёма закупки и требуемого срока поставки.

связаться с нами
Сопутствующие популярные продукты
Ролик конвейера
Минимальный заказ: возможно заказать от одной единицы поштучно Производственная мощность: до 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от объёма заказа Способы оплаты: предоплата + оплата перед отгрузкой 1、От отдельных заменяемых роликов конвейера до полного комплекта комплектующих для конвейерной системы — подбор может выполняться с учётом конструкции оборудования, что позволяет сократить затраты времени на согласование при раздельной закупке разных типов роликов конвейера. 2、На этапах обработки роликовой трубы, вала и сборки выполняется контроль размеров. Особое внимание уделяется радиальному биению и плавности вращения ролика конвейера во время работы. 3、Клиент может предоставить чертёж продукции, модель, размеры или образец старого ролика конвейера. Если полного чертежа нет, производство может выполняться после снятия размеров и изготовления чертежа по образцу бывшего в эксплуатации изделия.
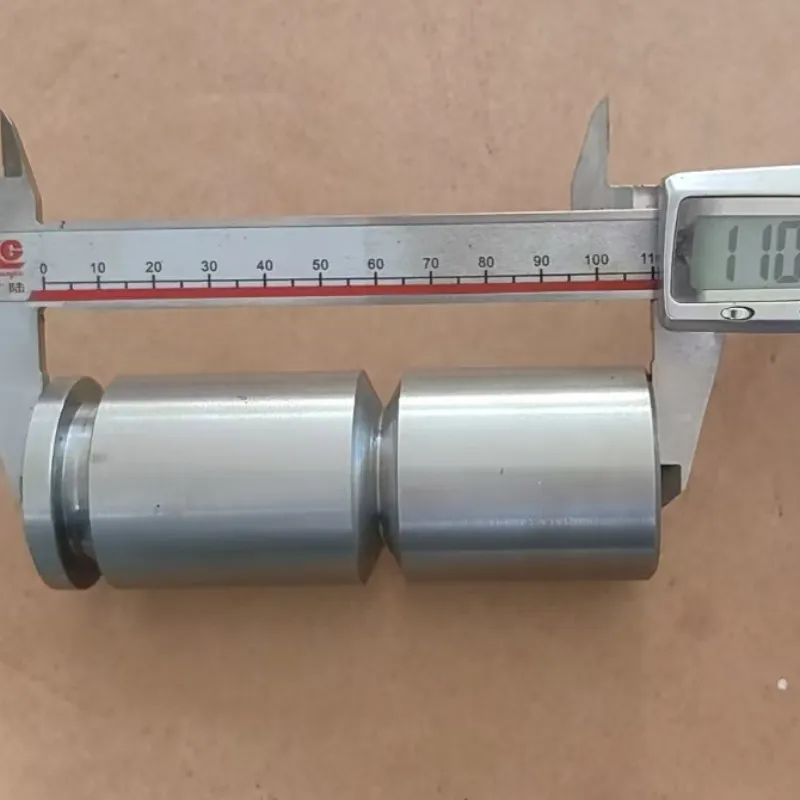
Запчасти для роторных экскаваторов
Минимальный заказ: возможно заказать от одной единицы поштучно Производственная мощность: до 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от объёма заказа Способы оплаты: предоплата + оплата перед отгрузкой 1、Ротор, ковши и зубья ковша непосредственно подвергаются воздействию ударных нагрузок и абразивному износу. В зависимости от свойств угля, руды, песка и щебня можно подобрать износостойкие материалы и изготовить роторы, зубья ковшей, ковши, износостойкие футеровки и другие запчасти для роторных экскаваторов. 2、Ходовые колёса, ролики, опорные ролики, запасные части для опорно-поворотных устройств и валы ротора отвечают за перемещение, опору и поворот оборудования. Для их изготовления могут применяться легированные стали, высокопрочный чугун с шаровидным графитом и другие материалы с использованием ковки, механической обработки и термообработки. 3、Износостойкие футеровки и защитные панели устанавливаются на участках, подверженных сильному воздействию материала и трению. Они помогают снизить износ основной конструкции и упрощают последующее техническое обслуживание и замену. 4、Для специальных соединительных узлов возможно изготовление фасонных высокопрочных крепёжных деталей по чертежам, параметрам или образцам бывших в эксплуатации деталей. Также поддерживается нанесение логотипа, номера детали и обозначения партии.
Фрезерная обработка на станках с ЧПУ
Минимальный заказ: можно заказать от одной единицы по цене за штуку Производственная мощность: годовая производственная мощность — 2000 тонн Срок отгрузки: фиксированный срок отсутствует, зависит от количества заказа Условия оплаты: предоплата + окончательный платеж перед отгрузкой 1、Наше производственное оборудование охватывает несколько этапов — от базового формообразования до механической чистовой обработки. В зависимости от конструкции детали подбирается соответствующий технологический процесс. 2、Клиент может предоставить 2D-чертежи, CAD-файлы, образцы или технические параметры. Мы изготавливаем продукцию в соответствии с согласованной технической документацией. 3、Для новых проектов сначала может быть изготовлен опытный образец. После проверки фактических размеров и результатов сборки организуется последующее производство, что подходит для разработки оборудования и изготовления нестандартных деталей.
Большие анкерные болты
Минимальный заказ: можно заказать от одной позиции по согласованной цене Производственная мощность: до 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от объёма заказа Доступная форма оплаты: предоплата + окончательный платёж перед отгрузкой 1、Мы поддерживаем резьбовые размеры M24–M100 и можем изготавливать Большие анкерные болты различной длины, с разным шагом резьбы и конструкцией в соответствии с требованиями проекта. 2、Помимо стандартных L- и J-образных конструкций, возможно изготовление нестандартных анкерных болтов с анкерной плитой, усиленной головкой с крюком и специальными углами изгиба. 3、В зависимости от нагрузки оборудования, условий монтажа и требований проекта могут применяться материалы Q235B, сталь 35, сталь 45, 40Cr, 35CrMo, 42CrMo и другие. 4、Помимо корпуса болта, можно комплектовать изделие гайками, плоскими шайбами, пружинными шайбами, анкерными плитами и стопорными элементами для комплексного монтажа тяжёлого оборудования на фундаменте.
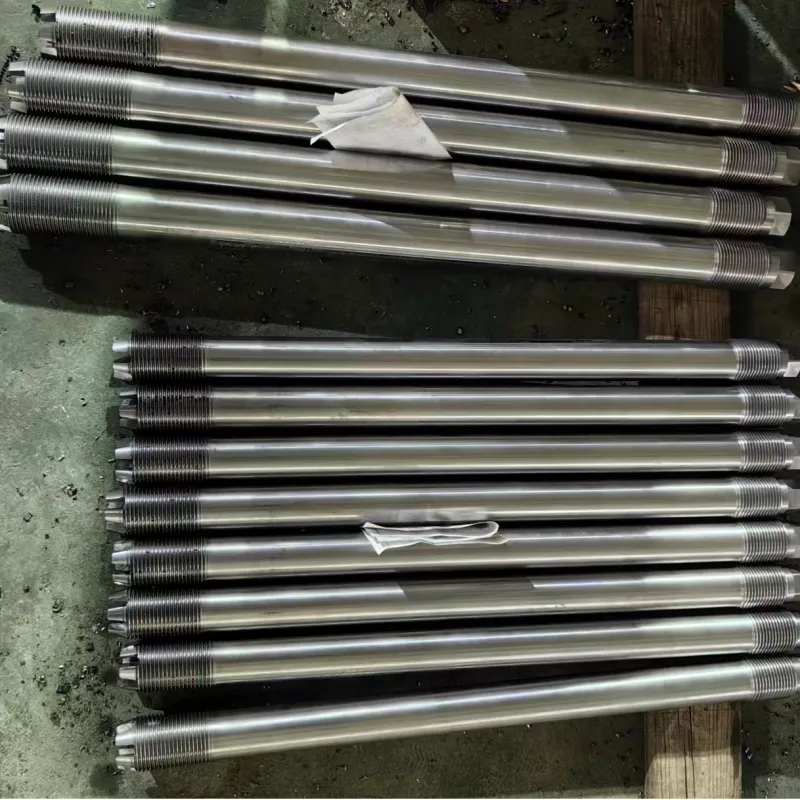
Фасонные детали из легированной стали M10-M160
Минимальный объем заказа: возможно оформление заказа от 1 единицы продукции Производственная мощность: 2000 тонн в год Срок отгрузки: не фиксируется, определяется в зависимости от объема заказа Условия оплаты: предоплата + оплата перед отгрузкой 1、Для специальных размеров, резьбы, конструкций, материалов и других технических параметров возможно техническое согласование до начала производства. Это позволяет снизить риск разночтений в требованиях и упростить последующее серийное производство. 2、В зависимости от назначения изделия и фактических условий эксплуатации могут использоваться легированная сталь, легированные конструкционные стали, нержавеющая сталь, медь, алюминий и другие материалы. Также возможно согласование конкретной марки материала, указанной заказчиком. 3、Поддерживается изготовление Т-образных, ковшовых, квадратноголовых, ступенчатых, эксцентричных конструкций, а также деталей с отверстиями для предотвращения ослабления соединения.
Запчасти для паровых турбин
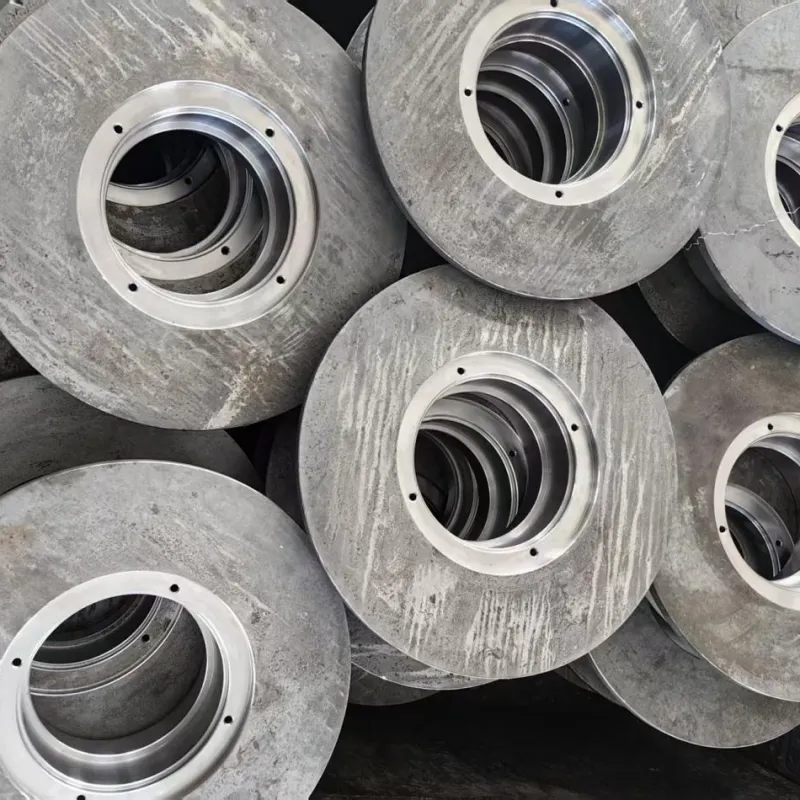
Минимальный объём заказа: заказ возможен от одной позиции по цене за единицу Производственная мощность: 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от количества заказанной продукции Доступная форма оплаты: предоплата + окончательная оплата перед отгрузкой 1、Для паровых турбин, работающих с высокотемпературным паром при 300–620 ℃, наши Запчасти для паровых турбин могут изготавливаться из материалов 25Cr2MoVA, 42CrMo, P91/P92 и других марок с соответствующим подбором режима термической обработки. 2、Для таких ключевых Запчастей для паровых турбин, как лопатки, клапанные детали и вкладыши подшипников, применяется прецизионная обработка на станках с ЧПУ и термическая обработка с особым контролем размеров, допусков и посадочных соединений. 3、Мы можем выполнять локализованное производство по номеру детали, чертежу, бывшей в эксплуатации детали или фактически измеренным данным, включая подтверждение конструкции, оценку материала и изготовление опытного образца.
Запчасти для дробилок
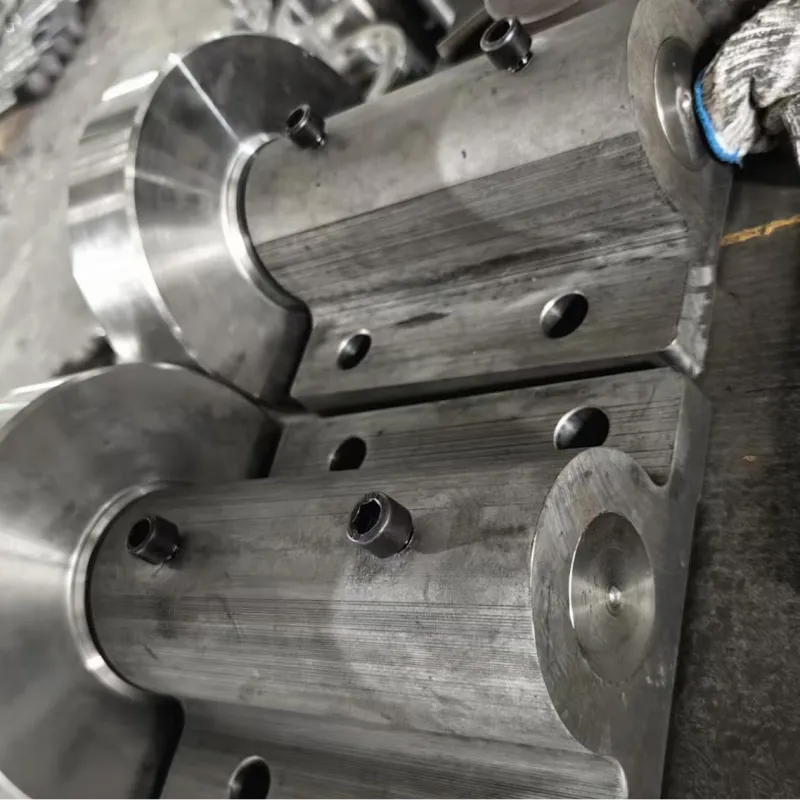
Минимальный объём заказа: заказ возможен от одной позиции по цене за единицу Производственная мощность: 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от количества заказанной продукции Доступная форма оплаты: предоплата + окончательная оплата перед отгрузкой 1、Наша продукция охватывает Запчасти для дробилок для щековых, конусных, роторных и молотковых дробилок. В зависимости от потребностей технического обслуживания оборудования мы можем поставлять отдельные быстроизнашиваемые детали или комплектные партии Запчастей для дробилок в соответствии с планом ремонта. 2、Для импортных дробилок мы можем организовать локализованное производство Запчастей для дробилок по оригинальным чертежам, номерам деталей, образцам бывших в эксплуатации деталей или фактически измеренным размерам. Это подходит для проектов, где срок закупки оригинальных деталей длительный, импортные затраты высоки или оборудование эксплуатируется в течение продолжительного периода. 3、В зависимости от конструкции и требований к материалу различных деталей могут применяться износостойкое литьё, ковка, механическая обработка на станках с ЧПУ, термическая обработка и износостойкое упрочнение. Такой подход охватывает основные этапы — от изготовления заготовок до обработки готовых деталей.
Изготовление зубчатых колес
Минимальный заказ: можно заказать от одной позиции по согласованной цене Производственная мощность: до 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от объёма заказа Доступная форма оплаты: предоплата + окончательный платёж перед отгрузкой 1、Поддерживается Изготовление зубчатых колес с модулем m2–m40 и диаметром Φ50–Φ3000 мм, возможна индивидуальная разработка под требования приводов крупногабаритного оборудования. 2、В зависимости от конструкции изделия можно согласовать последовательное выполнение ковки, термической обработки, зубофрезерования, зубодолбления и зубошлифования, что позволяет сократить количество повторных согласований между несколькими поставщиками. 3、В зависимости от нагрузки, частоты вращения и условий эксплуатации зубчатого колеса могут применяться сталь 45, 40Cr, 42CrMo, 35CrMo и другие материалы. Особое внимание уделяется контролю профиля зуба, направления зуба, общей нормали, биения зубчатого венца и твёрдости; по требованию также может выполняться ультразвуковой контроль.
Запасные части для горных машин
Минимальный заказ: возможно заказать от одной единицы по цене изделия Производственная мощность: годовая производительность 2000 тонн Срок поставки: фиксированный срок отсутствует, зависит от количества заказа Способ оплаты: предоплата + оплата перед отгрузкой 1、В зависимости от твёрдости руды, ударной нагрузки и условий эксплуатации оборудования подбираются высокомарганцовистая сталь, износостойкая литая сталь, легированная сталь и другие материалы. С помощью термической обработки регулируется твёрдость для повышения износостойкости деталей. 2、Возможно производство ключевых компонентов для дробильного, горнодобывающего, транспортировочного и сортировочного оборудования, что позволяет удовлетворить потребности в техническом обслуживании оборудования и замене запасных частей. 3、Для снятых с производства деталей импортного оборудования и запасных частей для устаревшей техники возможно повторное изготовление на основе обмеров готового изделия и анализа конструкции, что помогает решить проблемы технического обслуживания оборудования при прекращении поставок оригинальных деталей.
Стандартные изделия из меди и алюминия
Минимальный заказ: от одной единицы продукции Производственная мощность: годовая производственная мощность 2000 тонн Срок поставки: не фиксируется, определяется в зависимости от объема заказа Поддерживаемые способы оплаты: предоплата + оплата перед отгрузкой 1、Материал стандартных изделий из меди и алюминия выбирается с учетом требований оборудования к электропроводности, теплоотводу, коррозионной стойкости и массе, что позволяет адаптировать продукцию к различным промышленным условиям сборки. 2、Болты, винты, шпильки, гайки и шайбы могут поставляться комплектно в соответствии с требованиями проекта, что позволяет снизить проблемы несоответствия размеров при закупке у разных поставщиков. 3、В зависимости от условий эксплуатации могут применяться различные виды обработки поверхности, включая никелирование, лужение, пассивацию, токопроводящее оксидирование и анодирование.
Обработка поковок
Минимальный заказ: возможно заказать от одной единицы по цене изделия Производственная мощность: годовая производительность 2000 тонн Срок поставки: фиксированный срок отсутствует, зависит от объёма заказа Способ оплаты: предоплата + оплата перед отгрузкой 1、Благодаря процессу ковки улучшается внутренняя структура металла, волокнистая структура материала становится более непрерывной, что повышает ударную прочность и усталостную стойкость деталей, подходит для эксплуатации при высоких нагрузках. 2、Поддерживается обработка крупных поковок валов, колец и фланцев. Вес одной детали может составлять от нескольких килограммов до десятков тонн, что соответствует требованиям к ключевым компонентам крупного оборудования. 3、Поддерживается производство из углеродистой стали, легированной стали, нержавеющей стали и алюминиевых сплавов. Материал выбирается в зависимости от нагрузки оборудования, температуры эксплуатации и условий коррозии.
Запчасти шаровых мельниц
Минимальный объём заказа: заказ возможен от одной позиции по цене за единицу Производственная мощность: 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от количества заказанной продукции Доступная форма оплаты: предоплата + окончательная оплата перед отгрузкой 1、Мы поставляем не только футеровку, но и можем комплектно изготовить большие зубчатые колёса, полые валы, торцевые крышки, межкамерные перегородки, детали загрузки и выгрузки, а также высокопрочные крепёжные изделия, что позволяет сократить затраты времени на коммуникацию с несколькими поставщиками. 2、Для импортного оборудования мы можем организовать локализованное производство по оригинальным чертежам, номерам деталей, образцам бывших в эксплуатации деталей или фактически измеренным размерам. 3、Для оборудования, по которому срок закупки оригинальных запасных частей слишком длительный, производство в Китае позволяет снизить зависимость от одного канала поставки оригинальных деталей.
Обработка на портальных станках с ЧПУ
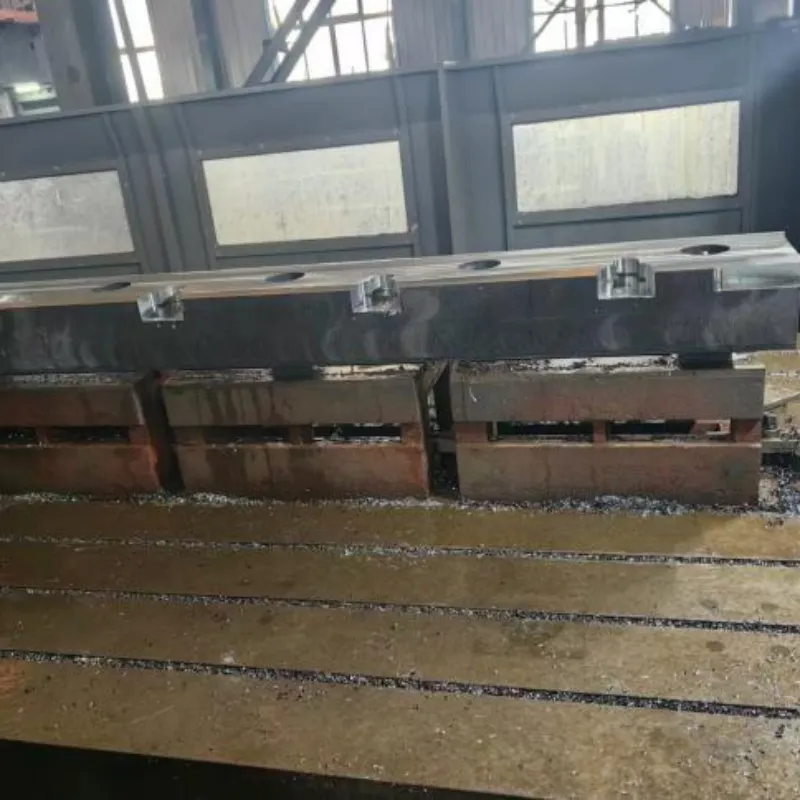
Минимальный заказ: от 1 шт. по цене за единицу Производственная мощность: до 2000 тонн в год Срок отгрузки: фиксированный срок не установлен, определяется в зависимости от объема заказа Условия оплаты: предоплата + окончательный платеж перед отгрузкой 1、Производственная система охватывает такие процессы механической обработки, как сверление и фрезерование, что позволяет обрабатывать изделия с отверстиями, пазами и сложными конструктивными элементами. 2、Мы можем производить стандартный крепеж в соответствии с требованиями различных отраслей, обеспечивая стандартные закупочные потребности промышленных клиентов. 3、Обработка на портальных станках с ЧПУ позволяет выполнять не только фрезерование плоскостей большой площади, но и обработку отверстий под позиционирование, монтажных отверстий и других отверстий, что подходит для деталей, где необходимо одновременно контролировать базовые поверхности и взаимное расположение отверстий.
Приводное оборудование для горных машин
Минимальный заказ: можно заказать от одной позиции по согласованной цене Производственная мощность: до 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, зависит от объёма заказа Доступная форма оплаты: предоплата + окончательный платёж перед отгрузкой Наше Приводное оборудование для горных машин специально рассчитано на распространённые условия эксплуатации на горных предприятиях: высокие нагрузки, ударные воздействия, запылённость и длительная непрерывная работа. Мы можем выполнять целевое проектирование и обработку таких компонентов, как зубчатые передачи, валы, муфты, тормозные устройства и уплотнения. Помимо поставки приводного оборудования в сборе, можно изготавливать сменные внутренние шестерни, зубчатые венцы, валы, корпуса подшипников, уплотнения и другие детали по чертежам, модели оборудования или образцам бывших в эксплуатации деталей. Решения подходят для комплектации оборудования отечественного производства и локализации импортного Приводного оборудования для горных машин.
Изготовление деталей по чертежам заказчика
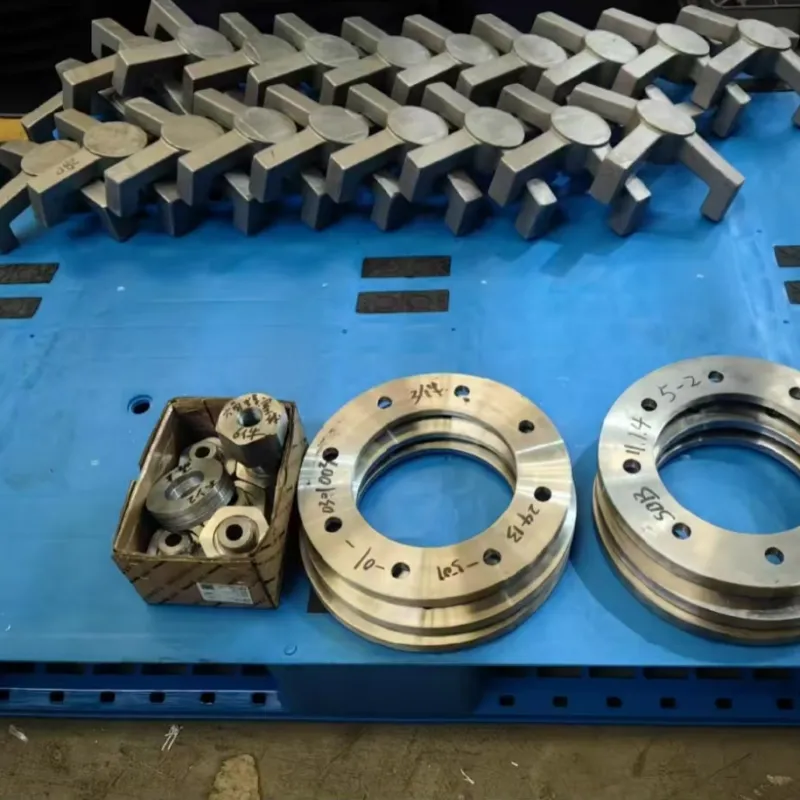
Минимальный заказ: от 1 шт. по цене за единицу Производственная мощность: 2000 тонн в год Срок отгрузки: фиксированный срок отсутствует, определяется в зависимости от объема заказа Условия оплаты: предоплата + окончательный платеж перед отгрузкой 1、Поддерживается предоставление заказчиком двухмерных чертежей, трехмерных моделей или реальных образцов. На основании технической документации проводится согласование технологии обработки, после чего требования к конструкции преобразуются в готовые комплектующие. 2、Для проектов, по которым еще не подготовлены полные чертежи, заказчик может предоставить основную информацию, включая назначение изделия, размеры и условия эксплуатации. Технические специалисты проведут предварительную оценку и согласуют производственное решение. 3、Компания располагает соответствующим производственным оборудованием и может выполнять формообразующую обработку крепежных изделий в соответствии с их типом и размером, обеспечивая изготовление продукции различных конструкций.
Сварочная обработка металла
Минимальный объем заказа: можно заказать от единичного изделия по соответствующей цене Производственная мощность: годовая производственная мощность — 2000 тонн Срок поставки: фиксированный срок отсутствует, определяется в зависимости от объема заказа Поддерживаемые способы оплаты: предоплата + окончательный платеж перед отгрузкой 1、Мы организуем производство стандартных крепежных изделий в соответствии с требованиями к продукции и соответствующими стандартами, удовлетворяя потребности промышленных клиентов в регулярных закупках. 2、Тип резьбы может быть определен согласно соответствующим стандартам или технической документации заказчика. Для специальных требований к резьбовым соединениям проводится техническое согласование до начала производства. 3、По ключевым параметрам, включая размеры, резьбу, допуски, материалы и конструктивные особенности, наши специалисты проводят техническое обсуждение и подтверждение перед производством, что помогает снизить риск отклонений от требований проекта.